

Prawidłowe przycięcie siatki ze stali nierdzewnej jest krytycznym krokiem, który bezpośrednio wpływa na dokładność montażu, integralność strukturalną, wydajność filtracji i ogólną żywotność. Niezależnie od tego, czy pracujesz ze spawanymi panelami siatkowymi do wzmocnienia, czy tkaną siatką drucianą do filtracji i przesiewania, niewłaściwe cięcie może prowadzić do postrzępionych krawędzi, zniekształceń wymiarowych, inicjacji korozji i niepotrzebnych strat materiału. Ponieważ siatka ze stali nierdzewnej znacznie różni się średnicą drutu, strukturą splotu i zachowaniem mechanicznym, metody cięcia należy dobierać ostrożnie w oparciu o rodzaj siatki, grubość i wymagania dotyczące zastosowania.
Ten przewodnik zawiera kompleksowy, praktyczny przegląd sposobów skutecznego cięcia siatki zgrzewanej i siatki tkanej ze stali nierdzewnej. Wyjaśnia wybór narzędzi, techniki skrawania, względy bezpieczeństwa, wykończenie krawędzi i praktyki kontroli jakości. Inżynierowie, producenci i specjaliści ds. zaopatrzenia mogą korzystać z tego przewodnika, aby poprawić precyzję cięcia, ograniczyć liczbę poprawek i zapewnić niezawodne działanie na dalszym etapie procesu w systemach filtracyjnych, drenażowych, budowlanych i przemysłowych.

Zrozumienie siatki ze stali nierdzewnej przed cięciem
Różnice między siatką zgrzewaną a siatką tkaną
Siatki zgrzewane i siatki tkane ze stali nierdzewnej zachowują się bardzo różnie podczas cięcia, dlatego przed wyborem narzędzi lub metod konieczne jest zrozumienie ich właściwości strukturalnych. Siatka zgrzewana składa się z podłużnych i poprzecznych drutów-zgrzewanych na przecięciach, tworząc sztywną siatkę o stałych odstępach. Sztywność ta zapewnia doskonałą stabilność wymiarową, ale oznacza również, że siły skrawania są przenoszone na całą konstrukcję. Jeśli zostaną użyte niewłaściwe narzędzia, cięcie może wprowadzić naprężenia w punktach spawania, potencjalnie osłabiając sąsiednie przecięcia lub powodując miejscowe odkształcenie.
Natomiast tkana siatka jest wytwarzana przez przeplatanie drutów osnowy i wątku we wzory takie jak splot płócienny, splot diagonalny lub splot holenderski. Ta przeplatana struktura zapewnia tkanej siatce większą elastyczność, ale także sprawia, że jest ona podatna na strzępienie krawędzi w przypadku nieprawidłowego przycięcia. Cięcie tkanej siatki bez stabilizacji krawędzi może spowodować poluzowanie lub przesunięcie drutów, zmianę rozmiaru otworu i pogorszenie dokładności filtracji. Zrozumienie tych podstawowych różnic pozwala producentom przewidywać ryzyko i wybierać odpowiednie strategie cięcia.
Wpływ średnicy drutu i otwarcia siatki
Średnica drutu i rozmiar oczka odgrywają główną rolę w określaniu trudności cięcia i wyborze narzędzia. Grubsze druty wymagają większej siły cięcia i solidniejszych narzędzi, natomiast cienkie druty można łatwo uszkodzić w wyniku nadmiernego nacisku lub niewłaściwej geometrii ostrza. W przypadku tkanej siatki stosowanej do filtracji utrzymanie stałego rozmiaru apertury ma kluczowe znaczenie. Nadmierne odkształcenie podczas cięcia może zniekształcić otwory w pobliżu krawędzi cięcia, zmniejszając dokładność filtracji i spójność przepływu.
W siatce zgrzewanej grubsze druty zwiększają opór cięcia, ale także pomagają zachować stabilność krawędzi po cięciu. Jednakże cięcie zbyt blisko punktów spawania może spowodować koncentrację naprężeń. Inżynierowie często określają minimalne marginesy krawędzi, aby zachować integralność konstrukcji. Właściwe planowanie w oparciu o średnicę drutu i otwór siatki gwarantuje, że cięcie nie wpłynie negatywnie na wydajność lub zgodność instalacji.
Uwagi dotyczące gatunku stali nierdzewnej podczas cięcia
Różne gatunki stali nierdzewnej w różny sposób reagują na procesy skrawania ze względu na różnice w twardości, ciągliwości i hartowaniu-. Gatunki austenityczne, takie jak 304, 316 i 316L, są wytrzymałe i plastyczne, ale zwykle-twardnieją podczas skrawania, zwiększając zużycie narzędzi i wytwarzanie ciepła. Gatunki ferrytyczne, takie jak 430, są twardsze i mniej plastyczne, co może sprawić, że cięcie będzie bardziej kruche, jeśli zostaną zastosowane niewłaściwe techniki.
Zrozumienie gatunku materiału pomaga producentom wybrać prędkość cięcia, materiał ostrza i strategie chłodzenia. Na przykład powolne, kontrolowane cięcie ostrymi narzędziami minimalizuje gromadzenie się ciepła i zmniejsza ryzyko odbarwień lub uszkodzeń mikrostrukturalnych, które mogłyby później wpłynąć na odporność na korozję.

Ręczne metody cięcia siatki ze stali nierdzewnej
Używanie nożyc ręcznych i nożyc do blachy
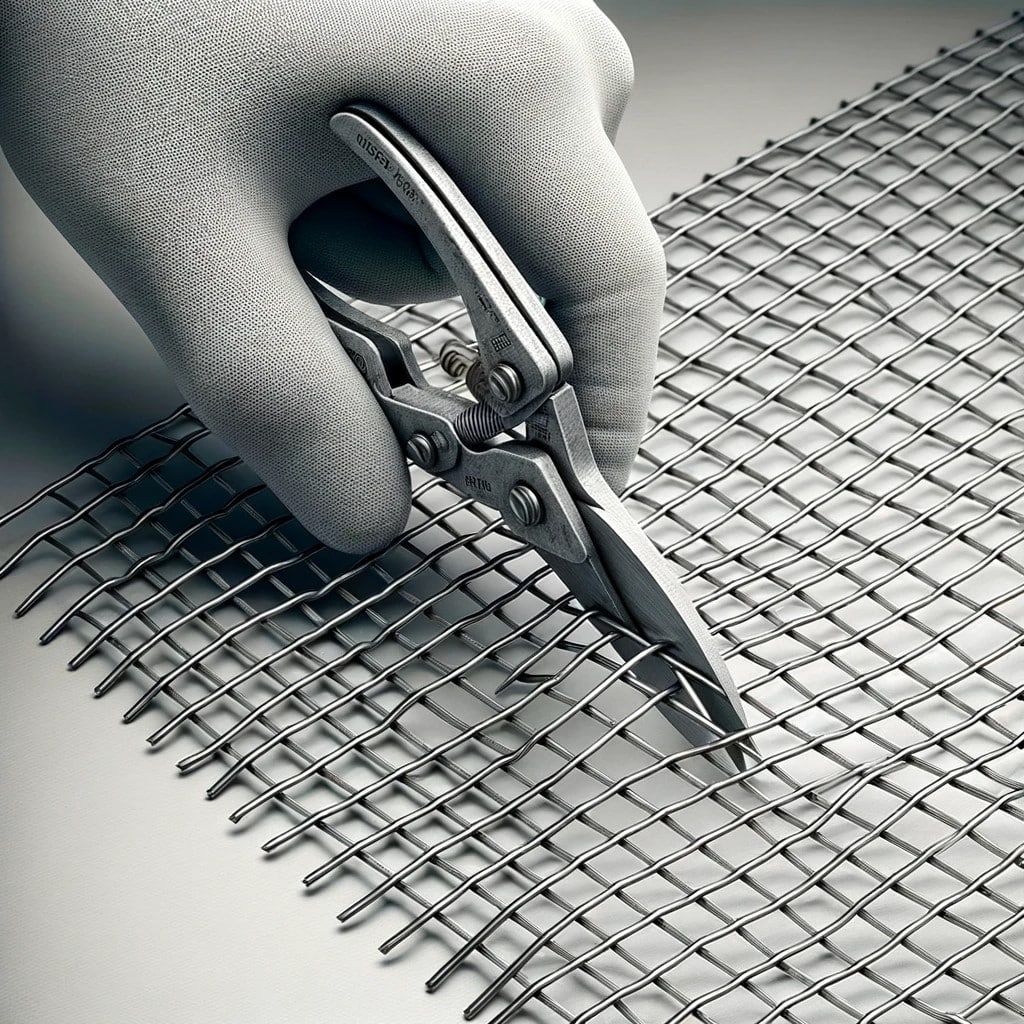
Do cięcia cienkiej siatki ze stali nierdzewnej powszechnie używa się nożyc ręcznych i nożyc do blachy, szczególnie w przypadku-małej skali lub-montażu na miejscu. Nadają się do drobno tkanych siatek i lekkich siatek zgrzewanych o małych średnicach drutu. Kluczową zaletą narzędzi ręcznych jest kontrola; operatorzy mogą wykonywać precyzyjne cięcia wzdłuż wyznaczonych linii bez wytwarzania nadmiernego ciepła i iskier.
Cięcie ręczne wymaga jednak odpowiedniej techniki. Cięcie zbyt szybkie lub pod niewłaściwym kątem może spowodować wygięcie przewodów lub postrzępienie krawędzi. W przypadku siatek tkanych istotne jest mocne zamocowanie siatki, aby zapobiec przesuwaniu się podczas cięcia. Operatorzy powinni przecinać jeden drut na raz, zamiast wciskać wiele drutów jednocześnie, co zmniejszy zniekształcenia i zmęczenie dłoni. Choć narzędzia ręczne są-opłacalne, najlepiej ograniczać się do-zadań o małej objętości lub wymagających dużej precyzji, gdzie prędkość nie jest krytyczna.
Nożyce do śrub do grubszych siatek zgrzewanych
Nożyce do śrub są szeroko stosowane do cięcia grubszych zgrzewanych paneli siatkowych, szczególnie w budownictwie i zastosowaniach zewnętrznych. Ich długie uchwyty zapewniają przewagę mechaniczną, umożliwiając operatorom przecinanie drutów o większej średnicy przy mniejszym wysiłku fizycznym. Nożyce do śrub są skuteczne w przypadku prostych cięć i zgrubnego wymiarowania paneli siatkowych przed ostatecznym przycięciem.
Pomimo swojej mocy, nożyce do prętów mogą powodować odkształcenia, jeśli nie są używane ostrożnie. Cięcie zbyt blisko punktów spawania może uszkodzić sąsiednie połączenia, a nierówny nacisk może spowodować rozszerzenie się końcówek drutu. Aby zminimalizować problemy, operatorzy powinni ustawić szczęki tnące prosto na drucie i przykładać stałą, kontrolowaną siłę. Nożyce do prętów idealnie nadają się do zastosowań konstrukcyjnych, gdzie precyzja krawędzi jest mniej krytyczna, ale wymagana jest siła i prędkość.
Ograniczenia ręcznych metod cięcia
Chociaż ręczne metody cięcia zapewniają elastyczność i niski koszt, mają one ograniczenia. Precyzja maleje wraz ze wzrostem średnicy drutu, a zmęczenie operatora może prowadzić do niespójnych wyników. Metody ręczne są również nieodpowiednie w przypadku-produkcji na dużą skalę lub w przypadku skomplikowanych kształtów. Zrozumienie tych ograniczeń pomaga inżynierom podjąć decyzję, kiedy przejść na rozwiązania do cięcia mechanicznego lub automatycznego.
Mechaniczne narzędzia i sprzęt skrawający
Szlifierki kątowe i tarcze-do cięcia
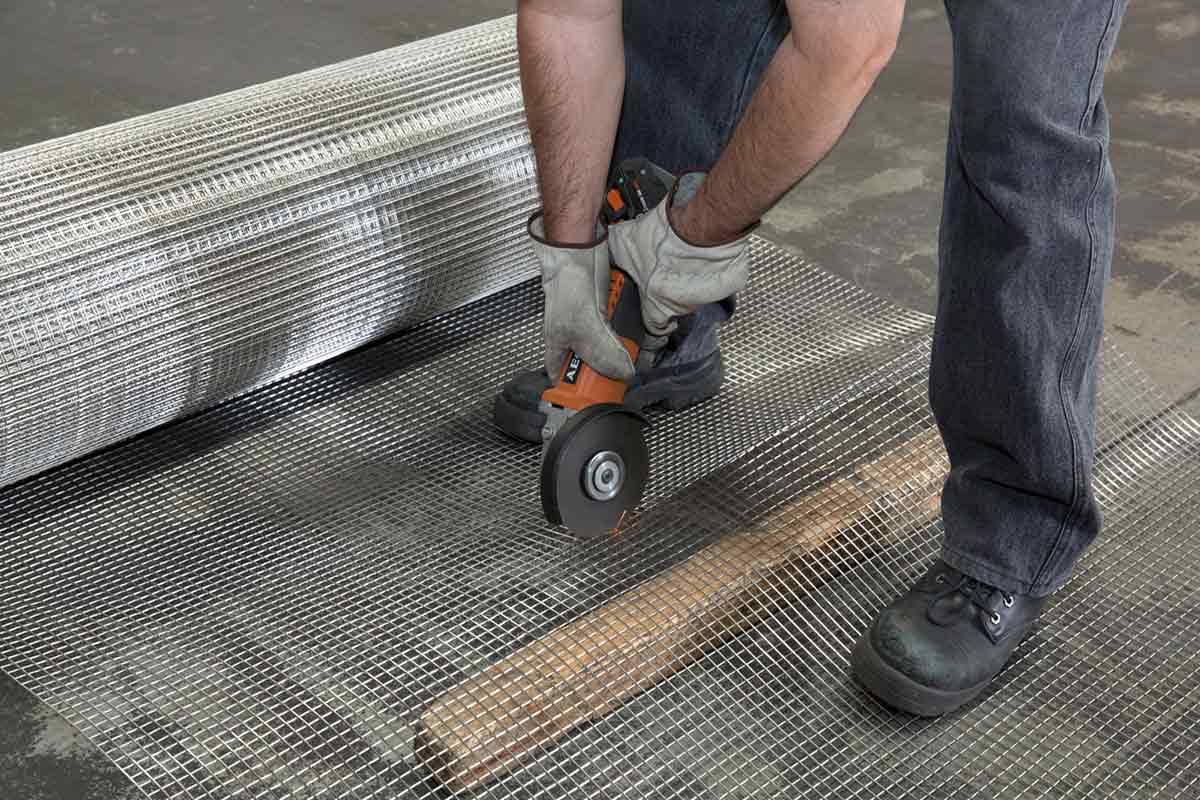
Szlifierki kątowe wyposażone w tarcze do cięcia-ze stali nierdzewnej-są powszechnie stosowane do cięcia siatek zgrzewanych i cięższych siatek tkanych. Oferują szybkość i wszechstronność, dzięki czemu nadają się do-warsztatów i środowisk warsztatowych. Szlifierki kątowe skutecznie radzą sobie z grubszymi drutami i większymi panelami.
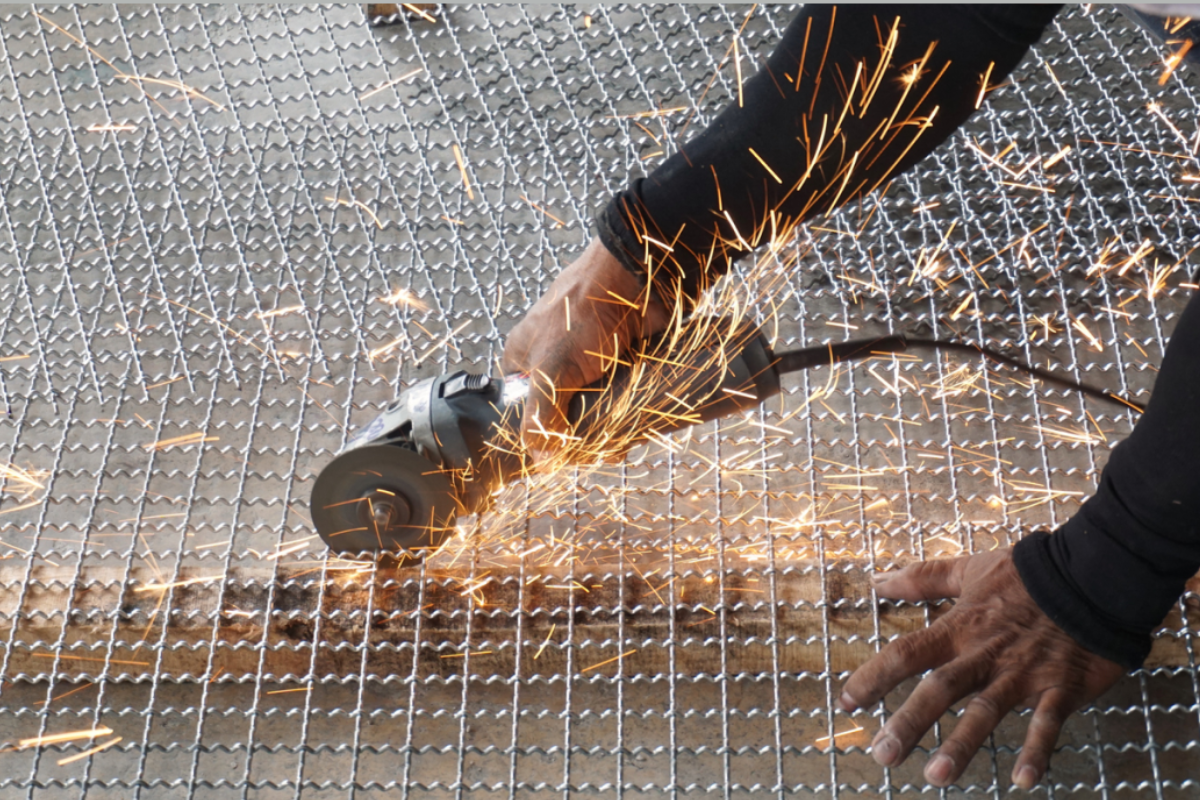
Generują jednak znaczne ciepło i iskry, które mogą odbarwić stal nierdzewną i potencjalnie wpłynąć na odporność na korozję, jeśli nie są odpowiednio zarządzane. Stosowanie odpowiednich materiałów ściernic, utrzymywanie stałej prędkości cięcia i unikanie nadmiernego nacisku pomaga ograniczyć gromadzenie się ciepła. Operatorzy powinni również nosić odpowiedni sprzęt ochronny, ponieważ iskry i ostre odłamki stanowią częste zagrożenie.
Nożyce gilotynowe i maszyny do cięcia siatki
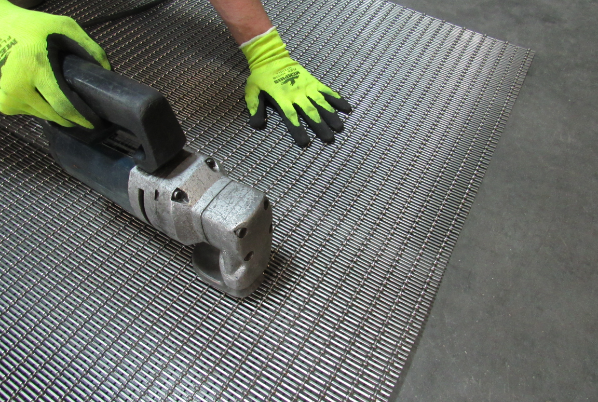
W przypadku cięcia na skalę przemysłową-nożyce gilotynowe i dedykowane maszyny do cięcia siatki zapewniają najwyższą dokładność i powtarzalność. Maszyny te przykładają jednakową siłę cięcia na całej szerokości siatki, tworząc czyste krawędzie przy minimalnym odkształceniu. Są szczególnie skuteczne w przypadku siatek tkanych stosowanych w filtracji, gdzie jakość krawędzi bezpośrednio wpływa na wydajność.
Cięcie maszynowe pozwala na precyzyjną kontrolę wymiarów, redukując odpady i zapewniając spójność pomiędzy partiami. Chociaż początkowa inwestycja jest wyższa, mechaniczny sprzęt do cięcia znacznie poprawia produktywność i jakość w-operacjach wysokonakładowych.
Cięcie plazmowe i laserowe pod kątem niestandardowych kształtów
Zaawansowane metody cięcia, takie jak cięcie plazmowe i laserowe, są stosowane w przypadku skomplikowanych kształtów, grubych siatek spawanych lub zintegrowanych zespołów. Cięcie laserowe zapewnia wyjątkową precyzję i minimalne naprężenia mechaniczne, dzięki czemu idealnie nadaje się do zastosowań wymagających wąskich tolerancji. Cięcie plazmowe jest szybsze i odpowiednie w przypadku grubszych materiałów, ale wprowadza więcej ciepła.
Obie metody wymagają starannej kontroli parametrów, aby zapobiec-strefom dotkniętym nadmiernym ciepłem. W celu przywrócenia odporności na korozję może być konieczne-czyszczenie lub pasywacja po cięciu. Techniki te najlepiej nadają się do specjalistycznych środowisk produkcyjnych.
Bardziej szczegółowe porównanie narzędzi skrawających-od ręcznych nożyc i przecinarek do systemów laserowych i CNC
ten przewodnik dotyczący wyboru narzędzi do cięcia siatki ze stali nierdzewnej zawiera praktyczne zestawienie wydajności, dokładności i czynników kosztowych.
Przewodnik po wyborze narzędzi do cięcia siatki ze stali nierdzewnej: od narzędzi ręcznych po CNC
Cięcie tkanej siatki bez strzępienia i zniekształceń
Techniki stabilizacji krawędzi
Zapobieganie strzępieniu się jest jednym z największych wyzwań podczas cięcia tkanej siatki ze stali nierdzewnej. Przed cięciem krawędzie można ustabilizować za pomocą tymczasowego zaciskania, taśm samoprzylepnych lub zgrzewania punktowego. Metody te utrzymują druty na miejscu, zapobiegając ich rozplataniu podczas cięcia.
W przypadku drobnych siatek filtracyjnych szczególnie ważna jest stabilizacja. Nawet niewielki ruch drutu może zmienić geometrię apertury, wpływając na dokładność filtracji. Właściwa stabilizacja zapewnia czyste krawędzie i stałą wydajność.
Jeśli wydajność filtracji ma kluczowe znaczenie, ważne jest również, aby zrozumieć, jak różne metody cięcia mogą bezpośrednio wpływać na stabilność apertury i dokładność mikronową-ten temat został szczegółowo omówiony w naszym artykule na temat wpływu metod cięcia na dokładność filtracji w tkanej siatce ze stali nierdzewnej.
Jak metody cięcia wpływają na dokładność filtracji w tkanej siatce ze stali nierdzewnej
Kierunek i kolejność cięcia
Kierunek i kolejność cięcia wpływają na jakość krawędzi. Cięcie równolegle do drutów osnowy lub wątku zmniejsza opór i minimalizuje zniekształcenia. Cięcie ukośne zwiększa ryzyko przesuwania się drutu i nierównych krawędzi. Planowanie ścieżki i sekwencji cięcia pomaga zachować integralność siatki.
Po-obróbce krawędzi cięcia
Po cięciu krawędzie mogą wymagać wykończenia w celu usunięcia zadziorów i ostrych punktów. Lekkie szlifowanie, szczotkowanie lub walcowanie krawędzi poprawia bezpieczeństwo i zapobiega uszkodzeniu sąsiadujących elementów podczas montażu. Właściwe wykończenie zmniejsza również punkty koncentracji naprężeń, które mogłyby zainicjować korozję.
Względy bezpieczeństwa podczas cięcia siatki
Sprzęt ochrony osobistej (ŚOI)
Cięcie siatki ze stali nierdzewnej wiąże się z ostrymi krawędziami, latającymi fragmentami i potencjalnymi iskrami. Niezbędne są rękawice, okulary ochronne, osłony twarzy i odzież ochronna. W przypadku cięcia mechanicznego może być również wymagana ochrona słuchu.
Bezpieczeństwo miejsca pracy i narzędzi
Stabilne stanowisko pracy zapobiega wypadkom i zapewnia precyzję. Siatkę należy bezpiecznie zacisnąć lub podeprzeć, aby zapobiec przesuwaniu się. Narzędzia muszą być odpowiednio konserwowane, z ostrymi ostrzami i nienaruszonymi osłonami. Przestrzeganie protokołów bezpieczeństwa zmniejsza ryzyko obrażeń i poprawia jakość cięcia.
Postępowanie i utylizacja ciętych krawędzi
Krawędzie ciętej siatki są ostre i niebezpieczne. Właściwe obchodzenie się, etykietowanie i utylizacja zapobiegają obrażeniom podczas transportu i instalacji. W środowiskach przemysłowych ustandaryzowane procedury obsługi poprawiają bezpieczeństwo i wydajność.
Kontrola jakości po cięciu siatki ze stali nierdzewnej
Kontrole dokładności wymiarowej i tolerancji
Po cięciu należy sprawdzić wymiary oczek względem specyfikacji. Dokładny wymiar zapewnia właściwe dopasowanie podczas montażu i zapobiega przeróbkom. Narzędzia pomiarowe i szablony pomagają zachować spójność.
Kontrola integralności konstrukcji i krawędzi
Niezbędne jest sprawdzenie krawędzi ciętych pod kątem odkształceń, zerwanych spawów lub luźnych przewodów. Wczesne wykrycie defektów zapobiega awariom w dalszej części procesu i zapewnia niezawodne działanie.
Przygotowanie siatki do instalacji lub produkcji
Prawidłowe czyszczenie i pakowanie chronią ciętą siatkę przed zanieczyszczeniem i uszkodzeniem. Prawidłowe przygotowanie siatki zapewnia płynną integrację z systemami filtracyjnymi, zespołami drenażowymi lub szkieletami konstrukcyjnymi.
Po cięciu wykańczanie krawędzi i zapobieganie korozji stają się równie ważne dla-długoterminowej wydajności-te procesy po cięciu-omówiono szczegółowo w naszym przewodniku na temat wykańczania krawędzi i ochrony przed korozją siatki ze stali nierdzewnej.
Po-wykończeniu krawędzi tnącej i zapobieganiu korozji siatki ze stali nierdzewnej
Względy bezpieczeństwa podczas cięcia siatki ze stali nierdzewnej
Wymagania dotyczące środków ochrony osobistej (PPE).
Cięcie siatki zgrzewanej i siatki tkanej ze stali nierdzewnej powoduje powstawanie ostrych krawędzi, zadziorów metalowych, iskier, a czasem drobnego pyłu metalowego. Właściwy sprzęt ochrony osobistej (PPE) jest niezbędny, aby zapobiec obrażeniom i-długoterminowym zagrożeniom dla zdrowia. Operatorzy powinni nosić co najmniej rękawice-odporne na przecięcie wykonane z kevlaru lub-wzmocnionych stalą włókien, aby chronić dłonie przed ostrymi-jak brzytwa końcówkami drutu. Standardowe rękawice materiałowe są niewystarczające i można je łatwo rozerwać podczas pracy ze świeżo przyciętą siatką.
Równie ważna jest ochrona oczu. Okulary ochronne lub pełna-osłona twarzy zapobiegają przedostawaniu się odłamków metalu do oczu, zwłaszcza podczas używania szlifierek kątowych, przecinarek plazmowych lub nożyc mechanicznych. W przypadku elektronarzędzi do cięcia należy nosić środki ochrony słuchu, aby zmniejszyć-długotrwałe uszkodzenie słuchu spowodowane-hałasem o wysokim poziomie decybeli. W zamkniętych warsztatach może być konieczna ochrona dróg oddechowych, ponieważ cięcie stali nierdzewnej może spowodować uwolnienie drobnych cząstek, które podrażniają układ oddechowy.
Ochrona stóp jest często pomijana, ale bardzo ważna. Buty ochronne ze stalowymi-nosami zapobiegają obrażeniom spowodowanym spadającymi panelami siatkowymi lub-odciętymi sekcjami. Odzież ochronna z długimi-rękawami minimalizuje narażenie skóry na działanie gorących iskier i ostrych końcówek przewodów. Ustanowienie jasnych standardów ŚOI nie tylko chroni pracowników, ale także poprawia produktywność poprzez redukcję wypadków i przestojów. W środowiskach przemysłowych lub budowlanych konsekwentne stosowanie środków ochrony indywidualnej jest podstawowym, ale istotnym wymogiem bezpiecznego cięcia siatki ze stali nierdzewnej.
Zarządzanie ostrymi krawędziami i zadziorami drutu po cięciu
Jednym z najczęstszych zagrożeń podczas cięcia siatki ze stali nierdzewnej jest narażenie na ostre krawędzie i zadziory z drutu. Zarówno w siatce zgrzewanej, jak i siatce tkanej po cięciu mogą pojawić się-igłowe końcówki drutu, co stwarza poważne ryzyko podczas przenoszenia, transportu i instalacji. Zadziory te mogą łatwo przebić skórę, uszkodzić rękawice lub zaczepić odzież ochronną, jeśli nie są odpowiednio obsługiwane.
Po cięciu krawędzie siatki należy natychmiast sprawdzić i poddać obróbce. Ręczne gratowanie za pomocą pilników, podkładek ściernych lub tarcz listkowych pomaga wygładzić ostre końce drutu i zmniejszyć ryzyko obrażeń. W przypadku produkcji-na dużą skalę często wdraża się zautomatyzowane procesy wykańczania krawędzi lub wtórnego szlifowania, aby zapewnić spójność i bezpieczeństwo. W zastosowaniach, w których często manipuluje się siatką, takich jak panele filtracyjne lub wyjmowane ekrany, wykończenie krawędzi nie jest opcjonalne-jest to wymaganie funkcjonalne.
Oprócz gratowania można zastosować metody wzmacniania krawędzi. Złożenie krawędzi siatki, spawanie ramy ze stali nierdzewnej lub instalowanie listew krawędziowych w kształcie litery U- poprawia bezpieczeństwo i stabilność konstrukcji. Właściwe oznakowanie świeżo ciętych paneli siatkowych pomaga również ostrzec pracowników o potencjalnych zagrożeniach. Zarządzanie ostrymi krawędziami to nie tylko środek bezpieczeństwa, ale także etap kontroli jakości, który poprawia użyteczność i profesjonalizm gotowego produktu z siatki ze stali nierdzewnej.
Kontrola ognia i iskier podczas odcinania prądu
Elektronarzędzia do cięcia, takie jak szlifierki kątowe, przecinarki plazmowe i systemy laserowe, wytwarzają iskry i ciepło, które mogą powodować ryzyko pożaru, szczególnie w warsztatach obsługujących materiały łatwopalne. Stal nierdzewna sama w sobie nie jest palna, ale iskry mogą zapalić pobliski kurz, materiały opakowaniowe lub pozostałości chemiczne. Przed rozpoczęciem cięcia należy zastosować odpowiednie środki przeciwpożarowe.
Miejsca pracy należy oczyścić z materiałów łatwopalnych, a w razie potrzeby-zainstalować ognioodporne bariery lub osłony przeciwiskrowe. Gaśnice odpowiednie do gaszenia pożarów metali-muszą być łatwo dostępne, a operatorzy powinni zostać przeszkoleni w zakresie prawidłowego ich używania. Podczas cięcia dużych paneli siatkowych iskry mogą przemieszczać się na kilka metrów, dlatego ważne jest ustalenie kontrolowanej strefy cięcia.
Wentylacja odgrywa również rolę w zarządzaniu iskrami i ciepłem. Odpowiedni przepływ powietrza ogranicza gromadzenie się ciepła i rozprasza opary powstające podczas cięcia. W warunkach przemysłowych przed rozpoczęciem operacji cięcia często wymagane są pozwolenia na pracę na gorąco i listy kontrolne bezpieczeństwa. Proaktywnie zarządzając iskrami i źródłami ciepła, producenci i instalatorzy mogą znacząco zmniejszyć ryzyko-wydarzeń związanych z pożarem podczas cięcia siatki ze stali nierdzewnej.
Bezpieczna obsługa i przechowywanie ciętych paneli siatkowych
Po przecięciu siatki ze stali nierdzewnej niezbędne jest prawidłowe obchodzenie się z nią i jej przechowywanie, aby zapobiec obrażeniom i szkodom materialnym. Panele z ciętej siatki nigdy nie powinny być układane w przypadkowe stosy, ponieważ odsłonięte końce drutów mogą powodować przecięcia podczas przesuwania się paneli. Stosowanie przekładek, przekładek ochronnych lub palet drewnianych pomaga zachować bezpieczne odstępy pomiędzy panelami i zapobiega uszkodzeniom krawędzi.
Podnoszenie i transport siatki należy wykonywać przy użyciu odpowiednich technik. Duże panele mogą wymagać-przenoszenia przez dwie osoby lub mechanicznego sprzętu do podnoszenia, aby uniknąć kontuzji i przypadkowego upuszczenia. Podczas przechowywania siatki w pionie należy używać bezpiecznych stojaków, aby zapobiec przewróceniu się siatki. Przechowywanie poziome powinno zapewniać równomierne podparcie, aby uniknąć zginania lub wypaczania, szczególnie w przypadku cieńszych tkanych siatek.
Jasne oznakowanie rozmiarów ciętych elementów, rodzaju siatki i ostrzeżeń o zagrożeniach poprawia bezpieczeństwo i wydajność w miejscu pracy. Właściwe warunki przechowywania-suche, czyste i dobrze-zorganizowane-chronią także siatkę ze stali nierdzewnej przed zanieczyszczeniem i korozją przed montażem. Praktyki bezpiecznego obchodzenia się zapewniają, że operacje cięcia nie wprowadzają nowych zagrożeń na kolejnych etapach przetwarzania lub użytkowania.
Kontrola precyzji i tolerancji przy cięciu siatki ze stali nierdzewnej
Znaczenie dokładności wymiarowej w zastosowaniach przemysłowych
Dokładność wymiarowa jest krytycznym wymogiem podczas cięcia siatki ze stali nierdzewnej do zastosowań przemysłowych. Zastosowania takie jak systemy filtracyjne, ekrany ochronne i osłony maszyn wymagają precyzyjnych wymiarów, aby zapewnić odpowiednie dopasowanie i wydajność. Nawet niewielkie odchylenia w długości lub szerokości mogą skutkować trudnościami w montażu, wyciekami lub zmniejszoną integralnością konstrukcji.
Tkana siatka stwarza wyjątkowe wyzwania, ponieważ przecięcie splotu może powodować niewielkie zmiany w ułożeniu drutu. Bez odpowiedniej kontroli siatka może się strzępić lub utracić jednolitość wzdłuż ciętej krawędzi. Siatka zgrzewana, choć sztywniejsza, wymaga dokładnych pomiarów, aby zapewnić prawidłowe dopasowanie wyciętych paneli do ram lub punktów mocowania. Precyzyjne narzędzia skrawające, skalibrowane systemy pomiarowe i spójne procedury konfiguracji są niezbędne do utrzymania wąskich tolerancji.
W środowiskach produkcyjnych dokładność wymiarowa wpływa również na powtarzalność. Produkcja spójnych paneli siatkowych zmniejsza ilość odpadów, poprawia wydajność montażu i zapewnia zgodność ze specyfikacjami klienta. Precyzyjne cięcie to nie tylko kwestia estetyki,-lecz bezpośrednio wpływa na niezawodność funkcjonalną elementów siatki ze stali nierdzewnej w wymagających zastosowaniach.
Kontrolowanie deformacji siatki podczas cięcia
Siatka ze stali nierdzewnej może odkształcić się podczas cięcia, jeśli zostaną użyte niewłaściwe techniki lub narzędzia. Tkana siatka jest szczególnie podatna na odkształcenia, ponieważ poszczególne druty są przeplatane, a nie sztywno zamocowane. Nadmierna siła, niewłaściwe dociśnięcie lub nierówny nacisk cięcia mogą rozciągnąć lub ścisnąć siatkę, zmieniając rozmiar i kształt otworu.
Aby zminimalizować odkształcenia, siatka powinna być bezpiecznie zaciśnięta lub podparta podczas cięcia. Płaskie powierzchnie nośne zapobiegają uginaniu się i utrzymują stałe napięcie na panelu. W przypadku siatek tkanych cięcie wzdłuż prostej prowadnicy lub użycie precyzyjnych nożyc pomaga zachować wyrównanie drutu. W zautomatyzowanych systemach cięcia kontrolowane prędkości posuwu i zoptymalizowane ścieżki cięcia zmniejszają naprężenia siatki.
Kontrola po{0}} cięciu jest niezbędna do wykrycia wszelkich deformacji, które mogą mieć wpływ na wydajność. Drobne zniekształcenia można skorygować poprzez spłaszczenie lub naprężenie, ale poważne odkształcenia często wymagają ponownego-przycięcia. Kontrolowanie odkształceń zapewnia, że siatka ze stali nierdzewnej zachowuje zaprojektowaną dokładność filtracji, wytrzymałość i wygląd.
Wymagania dotyczące tolerancji dla zespołów ramowych i spawanych
Gdy w zespołach ramowych lub spawanych stosowana jest siatka ze stali nierdzewnej, tolerancje cięcia stają się jeszcze bardziej krytyczne. Panele siatkowe muszą dokładnie pasować do ram, aby umożliwić bezpieczne spawanie, skręcanie lub zaciskanie. Niespójne wymiary mogą prowadzić do nierównych spoin, słabych połączeń lub widocznych szczelin, które zagrażają integralności konstrukcji.
W przypadku spawanych ram siatkowych należy uwzględnić rozszerzalność cieplną podczas spawania. Konieczne może być przycięcie paneli o nieco mniejszych wymiarach, aby zapobiec wypaczeniu lub wyboczeniu. W tkanych zespołach siatek utrzymanie kwadratowych krawędzi zapewnia równomierny rozkład naprężenia podczas rozciągania lub zabezpieczania siatki.
Na etapie projektowania należy określić jasne specyfikacje tolerancji. Przekazywanie tych wymagań zespołom produkcyjnym pomaga zapewnić spójne wyniki. Precyzyjne cięcie dostosowane do wymagań montażowych zmniejsza liczbę poprawek, poprawia wytrzymałość połączenia i poprawia ogólną jakość produktów z siatki ze stali nierdzewnej.
Kontrola jakości i inspekcja po cięciu
Kontrola jakości nie kończy się po zakończeniu procesu cięcia. Kontrola ciętych paneli siatkowych ze stali nierdzewnej zapewnia, że dokładność wymiarowa, jakość krawędzi i ogólna integralność spełniają wymagania projektu. Kontrola wzrokowa pozwala wykryć zadziory, uszkodzenia drutu lub niewspółosiowe otwory, natomiast kontrola wymiarowa sprawdza zgodność z określonymi tolerancjami.
W zastosowaniach krytycznych mogą być wymagane dodatkowe testy. W przypadku siatki filtracyjnej można zmierzyć konsystencję apertury i otwartą powierzchnię, aby potwierdzić skuteczność. W przypadku zastosowań konstrukcyjnych można ocenić płaskość i sztywność, aby zapewnić nośność-. Dokumentowanie wyników inspekcji ułatwia identyfikowalność i zapewnianie jakości.
Wdrożenie standardowych procedur inspekcji zmniejsza ryzyko przedostania się wadliwej siatki do miejsca montażu. Kontrola jakości wzmacnia wartość precyzyjnego cięcia i zapewnia, że siatka ze stali nierdzewnej będzie działać niezawodnie przez cały okres użytkowania.
Wniosek
Cięcie siatek zgrzewanych i tkanych ze stali nierdzewnej to wymagający technicznie proces, który bezpośrednio wpływa na wydajność, bezpieczeństwo i trwałość produktu. Zrozumienie różnic między typami siatek, średnicami drutu i gatunkami materiałów pozwala producentom wybrać odpowiednie narzędzia i metody skrawające. Cięcie ręczne zapewnia elastyczność w przypadku zadań-na małą skalę, natomiast mechaniczne i zaawansowane technologie cięcia zapewniają precyzję i wydajność w produkcji przemysłowej.
Równie ważne są praktyki bezpieczeństwa, techniki stabilizacji krawędzi i kontrola jakości po- cięciu. Łącząc właściwe planowanie, właściwy dobór narzędzi i zdyscyplinowaną realizację, inżynierowie i producenci mogą uzyskać czyste cięcia, zachować integralność siatki i zmniejszyć ilość odpadów. Opanowanie tych praktyk cięcia gwarantuje, że siatka ze stali nierdzewnej będzie działać niezawodnie w zastosowaniach filtracyjnych, budowlanych, drenażowych i przemysłowych,-zapewniając długoterminową-wartość i stałą wydajność.