

Wstęp
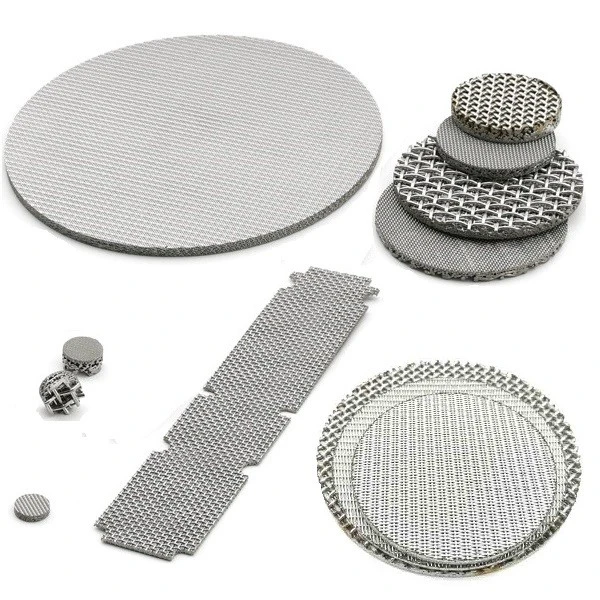
Wielowarstwowa siatka filtracyjna ze spiekanej stali nierdzewnej jest uznawana za jeden z najbardziej wyrafinowanych i-wydajnych materiałów filtracyjnych stosowanych w nowoczesnych systemach przemysłowych. Jego wyjątkowa wydajność-wysoka wytrzymałość mechaniczna, precyzyjna i stabilna dokładność filtracji, odporność na korozję, tolerancja termiczna i długa żywotność-bezpośrednio wynikają z zaawansowanych technik produkcyjnych i rygorystycznych procedur kontroli jakości.
Za gotowym produktem kryje się zaawansowany proces inżynieryjny obejmujący wybór surowców,-wielowarstwowe rozmieszczenie siatki,-precyzyjne układanie w stosy, spiekanie próżniowe, kalibrację walcowania, cięcie, spawanie i kontrolę. Każdy etap wymaga starannej kontroli, ponieważ nawet niewielkie odchylenia w strukturze porów, jakości wiązania lub składzie materiału mogą prowadzić do niepowodzeń w zastosowaniach krytycznych, takich jak reaktory petrochemiczne, linie hydrauliczne w lotnictwie i kosmonautyce, suszarki farmaceutyczne i-filtracja gazów pod wysokim ciśnieniem.
W tym podrzędnym-artykule omówionokompletny przebieg procesu produkcyjnego, zasady projektowania, kluczowe parametry techniczne, standardy inspekcji, Istrategie kontroli jakościpotrzebne do wyprodukowania stabilnej, niezawodnej i-wydajnej, wielowarstwowej-siatki filtracyjnej ze spiekanej stali nierdzewnej.
CZYTAJ WIĘCEJ:Co to jest wielowarstwowa-siatka filtracyjna ze spiekanej stali nierdzewnej?
1. Surowce i zasady projektowania wielo-warstwowej siatki spiekanej
1.1 Stal nierdzewnaGatunki stosowane do siatki spiekanej
Wydajność siatki spiekanej zależy w dużej mierze od użytego gatunku stali nierdzewnej. Większość dostawców oferuje wiele typów stopów, aby spełnić-specyficzne wymagania przemysłowe.
Typowe gatunki stali nierdzewnej:
|
Stopień |
Charakterystyka |
Typowe zastosowania |
|
304 |
Standardowa odporność na korozję; ekonomiczny |
Filtracja ogólna, instalacje wodne |
|
Doskonała odporność na korozję, niska zawartość węgla, doskonała odporność na chlorki |
Przetwórstwo chemiczne, farmaceutyka, środowiska morskie |
|
|
310S |
Wysoka-odporność na temperaturę (mniejsza lub równa 1100 stopni) |
Utleniacze termiczne, filtracja gorących gazów |
|
904L |
Bardzo-wysoka odporność na korozję, odporność na kwasy |
Reaktory petrochemiczne, produkcja kwasu siarkowego |
|
Dupleks 2205/2507 |
Wysoka wytrzymałość, wysoka odporność na chlorki |
Na morzu, odsalanie |
|
Hastelloy, Monel, Inconel |
Ekstremalna odporność na korozję i ciepło |
Lotnictwo, energia nuklearna, ekstremalna kompatybilność chemiczna |
Najczęściej stosowanym gatunkiem jest 316L, ponieważ zapewnia najlepszą równowagę pomiędzy odpornością na korozję, spawalnością, czystością filtra i kosztem.
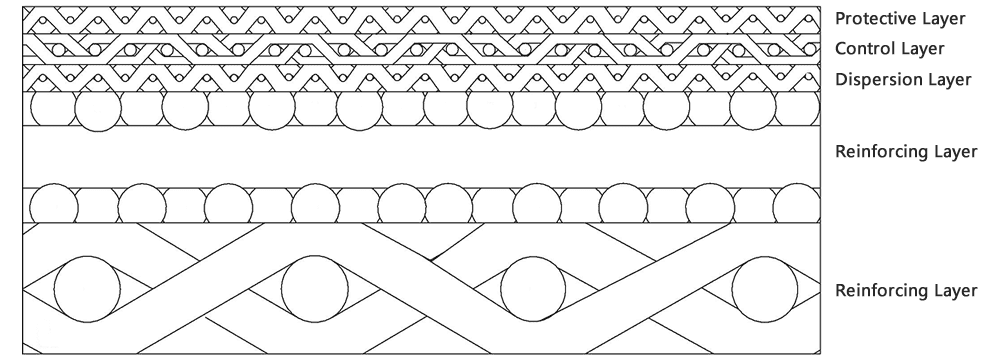
1.2 Funkcjonalna rola każdej warstwy w siatce wielowarstwowej-
Wielowarstwowa-siatka spiekana została celowo zaprojektowana w taki sposóbkażda warstwa pełni określoną funkcję inżynierską.
Typowa konfiguracja 5-warstwowa:
|
Warstwa |
Rola |
Powód projektu |
|
Warstwa ochronna (1.) |
Chroni warstwę filtracyjną przed ścieraniem |
Zapobiega zatykaniu porów i deformacjom pod wpływem przepływu |
|
Warstwa filtra (2.) |
Definiuje ocenę mikronów |
Warstwa funkcjonalna rdzenia, zwykle 5–40 μm |
|
Warstwa dyfuzyjna (3.) |
Wspiera warstwę filtrującą i rozkłada naprężenia |
Zapewnia jednorodność porów i stabilność mechaniczną |
|
Warstwa wspierająca (4.) |
Zapewnia dużą wytrzymałość konstrukcyjną |
Zapobiega zapadaniu się pod naciskiem |
|
Wzmocniona warstwa (5.) |
Zwiększa sztywność podczas kształtowania/formowania |
Zapewnia trwałość cylindrów, tarcz, rur |
Każda warstwa jest wybierana na podstawie:
Wymagania dotyczące dokładności filtracji
Wymagania wytrzymałościowe
Docelowe natężenie przepływu
Oczekiwany ładunek zanieczyszczeń
Metoda czyszczenia (płukanie wsteczne, chemiczne, ultradźwiękowe)
Różne kombinacje dają elementy zoptymalizowane pod kątem precyzyjnej filtracji, dyfuzji gazu, zatrzymywania katalizatora lub wyrównywania przepływu.
1.3 Niestandardowe konfiguracje warstw
Chociaż najpowszechniejszą strukturą jest siatka 5-warstwowa, specjalistyczne zastosowania wymagają niestandardowych konfiguracji:
Przykłady:
1.Siatka 3-warstwowa– Lekki, odpowiedni do ogólnej filtracji
2.Siatki 6–7 warstwowe– Do filtracji wysokociśnieniowej lub dokładnej (<2 μm)
3.Kompozyt włókno metalowe + siatka– Do niezwykle-precyzyjnego zatrzymywania cząstek
4.Perforowany metal + wielowarstwowa siatka-– Dla zwiększenia wytrzymałości mechanicznej
5.Podwójne warstwy filtracyjne– Do wielostopniowej-oddzielności zanieczyszczeń
Każda niestandardowa konfiguracja wymaga starannej inżynierii, aby zrównoważyć przepuszczalność, wytrzymałość, odporność termiczną i precyzyjną dokładność filtracji.
2. Proces produkcji wielowarstwowej-siatki ze spiekanej stali nierdzewnej
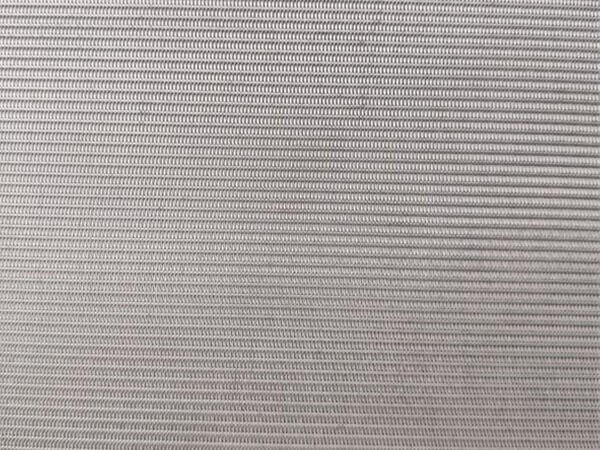
Produkcja siatki spiekanej to wielo-etapowy,-precyzyjnie kontrolowany proces. Poniżej znajduje się pełne zestawienie wszystkich głównych etapów produkcji.
2.1 Krok 1 - Wybór i kontrola surowej siatki
Przed montażem surowa dzianinowa lub tkana siatka metalowa jest sprawdzana pod kątem:
Tolerancja średnicy drutu
Konsystencja splotu
Wady powierzchni
Czystość i usuwanie oleju
Zgodność z certyfikatem materiałowym
Nie można zastosować wadliwej siatki, ponieważ zanieczyszczenia lub odkształcenia drutu wpływają na wyniki spiekania.
2.2 Krok 2 - Precyzyjne układanie warstw
Różne warstwy siatki są układane razem w dokładnej kolejności na płaskim stole montażowym.
Wymagania inżynieryjne:
Warstwy muszą być idealnie wyrównane
Żadnych fałd, fal i zmarszczek
Zero zanieczyszczeń pomiędzy warstwami
Dokładne nałożenie w każdym miejscu
Nawet małe niewspółosiowości mogą zmniejszyć jednorodność porów lub siłę wiązania.
2.3 Krok 3 - Spiekanie próżniowe (proces podstawowy)
Spiekanie odbywa się w wysokiej-temperaturzepiec próżniowyLubpiec z atmosferą ochronną.
Typowe warunki:
Temperatura:1100–1380 stopni, w zależności od stopu
Próżnia:10⁻³–10⁻⁵ Pa
Szybkość nagrzewania: kontrolowana, aby zapobiec szokowi termicznemu
Czas trzymania:60–180 minut
Kontrolowany cykl chłodzenia
Co się dzieje podczas spiekania?
Dyfuzja atomowawystępuje w punktach styku pomiędzy przewodami
Powierzchnie metalowe stapiają się, tworząc wiązania metalurgiczne
Warstwy stają się jednolitą, solidną metalową płytą
Pory stabilizują swój rozmiar i kształt
Wytrzymałość mechaniczna wzrasta dramatycznie
Proces spiekania odpowiada za:
Trwała stabilność porów
Wysoka wytrzymałość na ściskanie
Możliwość płukania wstecznego
Długa żywotność produktu
2.4 Krok 4 - Walcowanie i kalibracja grubości
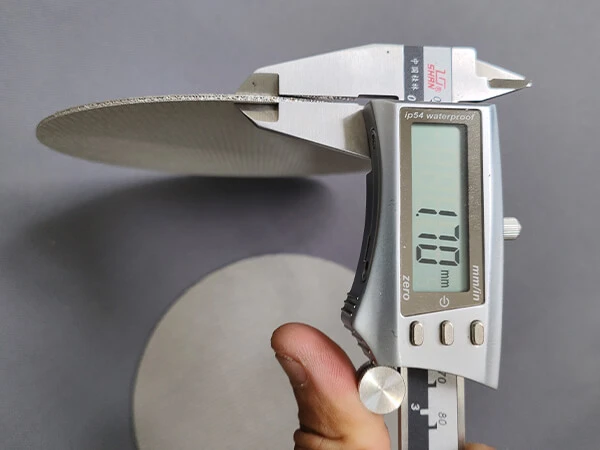
Po spiekaniu siatka może wykazywać niewielkie nieregularności grubości.
Walcarka prasuje materiał do:
Osiągnij jednolitą grubość
Popraw płaskość
Zwiększ konsystencję porów
Zoptymalizuj dystrybucję przepływu
Walcowanie musi być dokładnie kontrolowane: zbyt duży nacisk może zniekształcać pory.
2.5 Krok 5 - Cięcie i kształtowanie
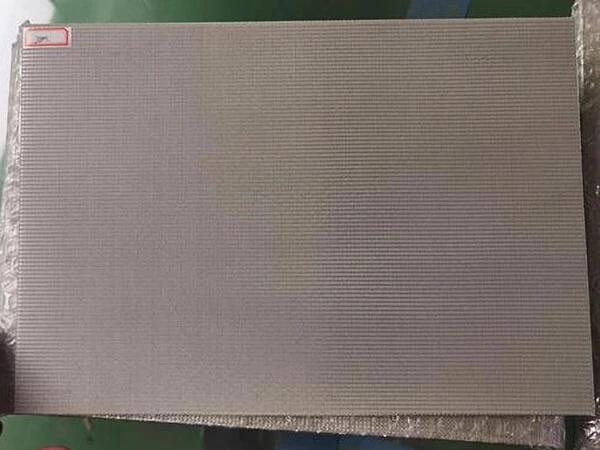
W zależności od końcowego zastosowania, siatka spiekana może być wytwarzana w postaci:
Arkusze
Dyski
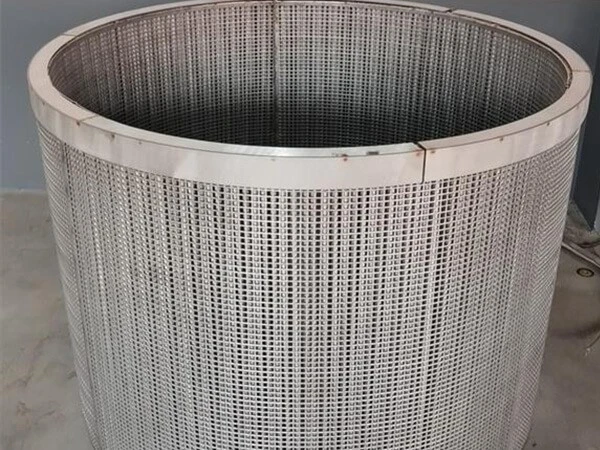
Cylindry
Szyszki
Wkłady filtracyjne
Dostosowane geometrie
Metody cięcia obejmują:
Cięcie laserowe
Cięcie strumieniem wody
Drut EDM
Tłoczenie mechaniczne
W każdej technice należy unikać tworzenia się zadziorów i uszkodzeń cieplnych.
2.6 Krok 6 - Spawanie i montaż
Spiekane elementy siatkowe często wymagają spawania, aby uformować:
Rury filtracyjne
Wkłady
Obudowy wielowarstwowe-
Zespoły-zakończeń
Typowe techniki spawania:
Spawanie metodą TIG(najczęściej)
Spawanie laserowe(wysoka precyzja)
Spawanie plazmowe(dla grubych przekrojów)
Spoiny muszą zapewniać:
Uszczelnienie-gazoszczelne lub-gazoszczelne
Brak zanieczyszczeń
Brak zniekształceń struktury porów
2.7 Krok 7 - Czyszczenie, odtłuszczanie i obróbka powierzchni
Czyszczenie jest niezbędne, aby usunąć:
Olej
Pozostałość po spiekaniu
Tlenki
Kurz i drobne cząstki metalu
Typowe metody czyszczenia:
Trawienie kwasem
Mycie alkaliczne
Czyszczenie elektrolityczne
Czyszczenie ultradźwiękowe
Pasywacja (dla zwiększonej odporności na korozję)
3. Standardy kontroli jakości i inspekcji
Kontrola jakości gwarantuje, że każda partia spełnia wymagania techniczne.
3.1 Dokładność wymiarowa i pomiar grubości
Kluczowe parametry:
Całkowita grubość blachy
Jednorodność grubości
Płaskość
Tolerancje dla komponentów niestandardowych
Stosowane precyzyjne instrumenty:
Mikrometry
Optyczne czujniki grubości
Platformy do badania płaskości powierzchni
3.2 Badanie wielkości porów i dokładności filtracji
Dokładność filtracji sprawdzana jest za pomocą:
Testowanie punktu bąbelkowego
Badanie przepuszczalności powietrza
Porozymetria rtęciowa
Testy efektywności zatrzymywania cząstek
Testy te zapewniają:
Prawidłowa ocena mikronów
Równomierny rozkład porów
Brak blokad i deformacji
3.3 Badanie wytrzymałości mechanicznej i odporności na ciśnienie
Testy obejmują:
Wytrzymałość na rozciąganie
Wytrzymałość na ściskanie
Ciśnienie rozrywające
Odporność na zginanie
Odporność na zmęczenie
Te wskaźniki zapewniają trwałość w-środowiskach wysokiego ciśnienia.
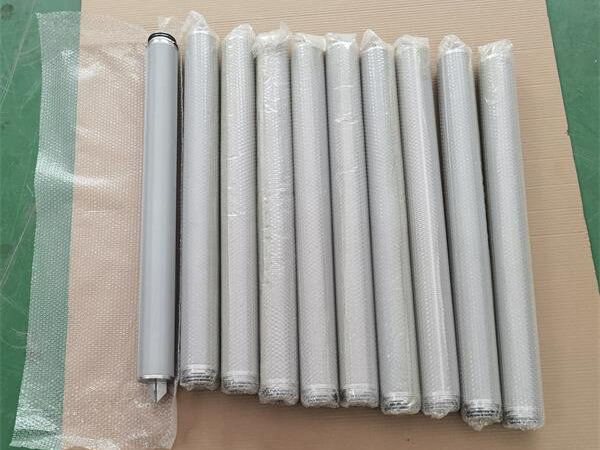
3.4 Badanie odporności na korozję i stabilności chemicznej
Badania korozji obejmują:
Próba mgły solnej
Test zanurzeniowy w kwasie/zasadzie
Test odporności na chlorki
Test utleniania-w wysokiej temperaturze
Potwierdzają one przydatność dla przemysłu chemicznego i morskiego.
3.5 Kontrola jakości spawania
Metody kontroli:
Kontrola penetracyjna barwnika (DPI)
Badanie spoin-prześwietleniami rentgenowskimi lub tomografią komputerową
Kontrola wizualna
Testowanie szczelności
Spoiny muszą pozostać mocne, nie naruszając struktury porów.
4. Inżynieria-Zagadnienia dotyczące projektowania poziomów
4.1 Wybór odpowiedniej wartości mikronowej
Wybór oceny mikronowej zależy od:
Rozkład wielkości cząstek
Wymagania dotyczące natężenia przepływu
Dopuszczalny spadek ciśnienia
Brud-trzymający oczekiwania dotyczące wydajności
Przykłady:
|
Aplikacja |
Wymagany zakres mikronów |
|
Dyfuzja gazu |
0.5–10 μm |
|
Filtracja oleju hydraulicznego |
10–25 μm |
|
Filtracja stopu polimeru |
10–100 μm |
|
Retencja katalizatora |
10–40 μm |
|
Oczyszczanie chemiczne |
2–20 μm |
4.2 Obliczenia ciśnienia i przepływu
Kluczowe czynniki inżynieryjne:
Przepuszczalność Darcy’ego
Współczynnik spadku ciśnienia
Liczba Reynoldsa dla przepływu przez ośrodki porowate
Inżynierowie muszą uwzględnić:
Lepkość płynu
Limity ciśnienia w systemie
Zachowanie płynu-indukowane temperaturą

4.3 Wybór na podstawie metody czyszczenia
Projekt musi uwzględniać, czy filtr będzie czyszczony poprzez:
Płukanie wsteczne
Przepływ odwrotny
Czyszczenie ultradźwiękowe
Czyszczenie chemiczne
Sterylizacja parowa
W przypadku systemów z częstymi cyklami czyszczenia zalecana jest wzmocniona konstrukcja.
4.4 Wybór materiału w oparciu o środowisko
Przykłady:
Chemikalia kwaśne → 316L / 904L / Hastelloy
Chlorki → Duplex 2507
Wysokie temperatury → 310S / Inconel
Silne utleniacze → Monel / Hastelloy
4.5 Wybór kształtu konstrukcyjnego
Różne kształty służą różnym celom:
|
Kształt |
Cel inżynieryjny |
|
Cylindryczny |
Wysoka zdolność zatrzymywania-zabrudzeń, łatwe płukanie wsteczne |
|
Stożkowy |
Wysokie stężenie przepływu,-filtracja wstępna |
|
Kształt dysku |
Filtracja statyczna, dyspersja gazów |
|
Wkład wielowarstwowy- |
Głęboka filtracja, wysokie ciśnienie |
5. Typowe wady, rodzaje awarii i środki zapobiegawcze
Nawet wysokiej-jakości siatka spiekana może zawieść, jeśli jest nieprawidłowo zaprojektowana lub wyprodukowana.
5.1 Typowe wady
|
Wada |
Przyczyna |
Zapobieganie |
|
Deformacja porów |
Nadmierna temperatura spiekania |
Precyzyjne sterowanie piecem |
|
Separacja warstw |
Słabe układanie/spawanie |
Usprawnij proces montażu |
|
Wyśmienity |
Szybkie chłodzenie lub naprężenia mechaniczne |
Kontrolowane schładzanie pieca |
|
Zanieczyszczenie |
Brudna surowa siatka |
Wstępne-mycie i odtłuszczanie |
|
Słabe wiązanie |
Niewystarczająca dyfuzja |
Dostosuj czas/temperaturę spiekania |
5.2 Tryby awarii w praktyce
Typowe awarie:
Zatykanie przez niekompatybilne płyny
Korozja spowodowana niewłaściwym doborem metalu
Załamanie ciśnienia z powodu nieodpowiedniej warstwy nośnej
Wyciek spoiny
Pękanie zmęczeniowe na skutek wibracji
5.3 Środki zapobiegawcze
Wybierz odpowiedni stop
Przestrzegaj zalecanych limitów przepływu
Stosuj stopniowe zmiany ciśnienia
Regularnie czyść
Unikaj ekstremalnych cykli temperaturowych
6. Przykłady zastosowań pokazujące rolę jakości produkcji
6.1 Reaktory petrochemiczne
Filtracja katalityczna w wysokiej-temperaturze (400–700 stopni) wymaga:
Precyzyjny rozmiar porów
Odporność na ciśnienie
Stabilność chemiczna
Długa żywotność
Wielowarstwowa-siatka spiekana spełnia te wymagania dzięki wiązaniu dyfuzyjnemu i dużej odporności termicznej.
6.2 Filtracja stopionego polimeru
Wyzwania:
Lepkie płyny-o dużej lepkości
Wysokie temperatury pracy
Ekstremalne gradienty ciśnienia
Siatka spiekana zapewnia:
Stabilna ocena mikronów
Gładka powierzchnia zapewnia skuteczne czyszczenie
Długoterminowa-integralność strukturalna
Doskonałe właściwości płukania wstecznego
6.3 Lotnicze układy hydrauliczne
Wymagania układów oleju hydraulicznego:
Zerowa tolerancja na awarie
Dokładna mikro-filtracja
Odporność na wibracje i wstrząsy
Jakość produkcji siatki spiekanej zapewnia stałą wydajność w ekstremalnych warunkach.
Wniosek
Wydajność wielowarstwowej siatki filtrującej ze spiekanej stali nierdzewnej jest nierozerwalnie związana z jej wyspecjalizowanymi procesami produkcyjnymi,-zasadami projektowania opartymi na inżynierii i rygorystycznymi środkami kontroli jakości. Każdy etap-od wyboru stopu po układanie warstw, spiekanie próżniowe, kalibrację walcowania, spawanie i kontrolę końcową-musi być wykonany z precyzją.
Ze względu na te zalety techniczne wielowarstwowa-siatka spiekana stała się kamieniem węgielnym w branżach, które wymagają:
Wysoka wytrzymałość
Dokładna i stabilna filtracja
Długa żywotność
Odporność chemiczna i termiczna
Niezawodność mechaniczna
Możliwość czyszczenia i ponownego użycia
Łącznie proces produkcyjny i zasady inżynieryjne sprawiają, że spiekana siatka pozostaje jednym z najbardziej zaawansowanych, niezawodnych i{0}}wydajnych mediów filtracyjnych dostępnych obecnie na rynku.