

Siatka druciana to wysoce zaawansowany materiał stosowany w niezliczonych zastosowaniach przemysłowych, architektonicznych i technologicznych. Od precyzyjnej filtracji mikroskopijnych cząstek w laboratoriach farmaceutycznych po solidne ogrodzenia zabezpieczające infrastrukturę-wysokiego ryzyka – jego wszechstronność nie ma sobie równych w świecie obróbki metali. Wydajność materiału zależy od jego geometrycznej precyzji, składu materiału i specyficznej metody konstrukcji, które razem decydują o jego wytrzymałości, przezroczystości i trwałości.
Wybór właściwej siatki drucianej wymaga technicznego zrozumienia zależności pomiędzy średnicą drutu, rozmiarem otworu i właściwościami fizycznymi wybranego stopu. Ten przewodnik zawiera kompleksowy przegląd specyfikacji definiujących wysokiej jakości siatkę drucianą. Badając niuanse dotyczące liczby oczek, wzorów splotów i metod łączenia strukturalnego, inżynierowie i kierownicy projektów mogą mieć pewność, że wybiorą materiał, który nie tylko spełnia bezpośrednie wymagania funkcjonalne, ale także zapewnia długoterminową-wartość operacyjną w różnorodnych środowiskach.


Metryki techniczne i geometria
Zrozumienie liczby oczek i ocen mikronów
Podstawowy język siatek drucianych zaczyna się od „liczby oczek”, terminu definiującego gęstość siatki. Z technicznego punktu widzenia liczba oczek odnosi się do liczby otworów na cal liniowy, mierzonej od środka jednego drutu do punktu oddalonego o jeden cal. Na przykład siatka 4x4 ma cztery otwory na każdy cal długości i szerokości. Jednak w miarę jak aplikacje zaczynają stosować filtrację-precyzyjną, branża zmienia terminologię w kierunku „mikronów”. Mikron to jedna{{7}milionowa metra, a w świecie tkanin drucianych reprezentuje średnicę największej kulistej cząstki, która może przejść przez siatkę.
Zrozumienie odwrotnej zależności pomiędzy liczbą oczek a liczbą mikronów ma kluczowe znaczenie dla inżynierów: większa liczba oczek zazwyczaj skutkuje mniejszą liczbą oczek, ale duży wpływ na to ma również „średnica drutu”. Jeśli używany jest grubszy drut, rozmiar otworu zmniejsza się, nawet jeśli liczba oczek pozostaje taka sama. Prowadzi to do większego spadku ciśnienia na sicie, co może być szkodliwe w układach hydraulicznych lub pneumatycznych. Precyzyjna kalibracja tych trzech zmiennych-liczby, średnicy i mikronów-jest cechą charakterystyczną-wysokiej klasy produkcji.
Znaczenie procentu powierzchni otwartej
„Procent otwartej powierzchni” jest prawdopodobnie najważniejszym obliczeniem dla każdego inżyniera zajmującego się dynamiką płynów, wentylacją lub ekranowaniem. Stanowi stosunek całkowitej powierzchni otworów do całkowitej powierzchni arkusza siatki. Wzór obliczeniowy jest następujący: $(Otwór / (Otwór + średnica drutu))^2 \\times 100$. Siatka o dużej otwartej powierzchni pozwala na duże natężenia przepływu przy minimalnym spadku ciśnienia, ale może poświęcić wytrzymałość konstrukcyjną wymaganą do przeciwstawienia się naprężeniom mechanicznym lub uderzeniom z dużą-prędkością.
I odwrotnie, siatka o małej otwartej powierzchni jest solidniejsza i sztywniejsza, ale może prowadzić do „zaślepiania” lub zatykania cykli filtracyjnych, w których cząstki zostają uwięzione w wąskich przejściach. Przy określaniu siatki dla architektonicznych osłon przeciwsłonecznych lub paneli wentylacyjnych, otwarta przestrzeń decyduje również o poziomie przepuszczalności światła i przepływu powietrza. Projektanci muszą znaleźć „najlepszy punkt”, w którym siatka zapewnia wystarczającą przezroczystość do zamierzonego zastosowania, zachowując jednocześnie wytrzymałość na rozciąganie niezbędną do łączenia dużych ram bez zwisania i wypaczania.
Specyfikacje techniczne standardowych siatek drucianych
| Liczba oczek (na cal) | Średnica drutu (cale) | Rozmiar otworu (cale) | Rozmiar otworu (mikrony) | Otwarta powierzchnia (%) |
| 2 x 2 | 0.063 | 0.437 | 11100 | 76.4% |
| 10 x 10 | 0.025 | 0.075 | 1905 | 56.3% |
| 40 x 40 | 0.010 | 0.015 | 381 | 36.0% |
| 100 x 100 | 0.0045 | 0.0055 | 140 | 30.3% |
| 200 x 200 | 0.0021 | 0.0029 | 74 | 33.6% |
| 400 x 400 | 0.0010 | 0.0015 | 38 | 36.0% |
Wzory splotów i wydajność
Charakterystyka splotu zwykłego i splotu skośnego
Sposób przeplatania drutów determinuje działanie siatki w wyspecjalizowanych środowiskach. Najbardziej powszechnym i prostym jestZwykły splot, gdzie każdy drut osłonowy przechodzi naprzemiennie nad i pod każdym drutem osnowy. Ten wzór jest idealny do ogólnych zastosowań przesiewowych i dekoracyjnych, ponieważ zapewnia najbardziej spójne rozmiary otworów i jest najłatwiejszy do czyszczenia. Ponieważ otwory są kwadratowe i jednolite, jest to standard w analizie sitowej i podstawowej separacji cząstek.
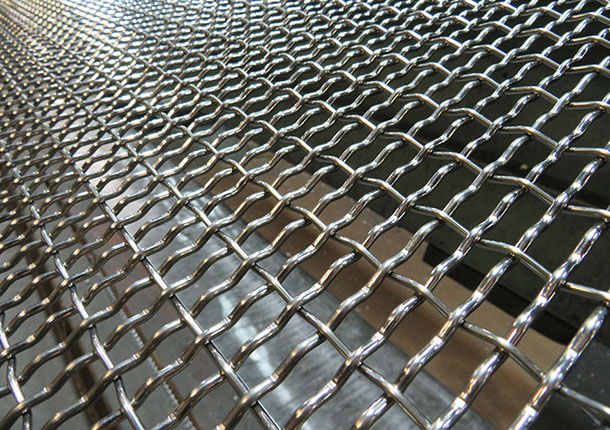
Jednakże w miarę wzrostu wymaganej liczby oczek w celu dokładniejszej filtracji druty muszą stać się cieńsze, aby zachować tę samą otwartą powierzchnię, co może zagrozić stabilności siatki. Aby temu zaradzić, producenci stosują tzwSplot skośny, gdzie każdy drut osłonowy przechodzi naprzemiennie nad i pod dwoma drutami osnowy. Pozwala to na zastosowanie cięższych drutów w drobnej siatce, zapewniając większą wytrzymałość i odporność na „ugięcia” lub „odkształcenia ukośne” bez zmniejszania zdolności filtracji. Splot diagonalny jest często stosowany w wysokociśnieniowych-filtrach oleju i specjalistycznych ekranach laboratoryjnych, gdzie trwałość jest równie ważna jak precyzja.
Wysoko-precyzyjne odmiany splotu holenderskiego
W przypadku wysokociśnieniowej-filtracji przemysłowej, np. w przemyśle naftowym, gazowym lub polimerowym,Sploty holenderskiesą złotym standardem. W przeciwieństwie do splotów gładkich lub skośnych, w splotach holenderskich stosuje się różne średnice drutów osnowy i wątku. TheZwykły holenderski splotzawiera grubą siatkę osnowy połączoną z bardzo drobną siatką, co daje otwór w kształcie klina-, który zapewnia doskonałą filtrację na powierzchni. Taka konstrukcja pozwala siatce wytrzymać duże natężenia przepływu przy jednoczesnym zachowaniu niewiarygodnie dokładnej wydajności filtra.

Dla jeszcze większej precyzji,Twillowy splot holenderskiłączy proces diagonalu z różnymi średnicami drutu holenderskiego splotu, tworząc wielo-warstwową ścieżkę filtracji w ramach jednej grubości siatki. Dzięki temu wzorowi można uzyskać niewiarygodnie drobną filtrację-do 5 mikronów-przy jednoczesnym zachowaniu integralności strukturalnej wystarczającej do stosowania w wysokociśnieniowych-układach hydraulicznych. Każdy z tych wzorców wpływa na „krętość” ścieżki, jaką musi pokonać cząstka, co z kolei wpływa na charakterystykę filtra „budowania-ciasta”, umożliwiając dłuższe odstępy między czyszczeniami.
Łączenie strukturalne i testowanie
Spawana siatka druciana: sztywność i wytrzymałość
Poza splotem sposób łączenia drutów odróżnia „tkaną tkaninę drucianą” od „zgrzewanej siatki drucianej”.Spawana siatka drucianapowstaje poprzez ułożenie drutów w siatkę i połączenie ich na każdym skrzyżowaniu za pomocą zgrzewania oporowego. Tworzy to sztywne, trwałe połączenie, które zapobiega przesuwaniu się drutów. Siatka zgrzewana jest preferowanym wyborem w przypadku osłon ochronnych, ogrodzeń ochronnych i zbrojenia betonu, ponieważ zachowuje swoją integralność geometryczną nawet w przypadku przecięcia części siatki.

Testując te spoiny, producenci przeprowadzają „testy ścinania”, aby upewnić się, że połączenie wytrzyma określoną siłę, zanim ulegnie uszkodzeniu. W przypadku wysokiej-siatki spawanej drut zwykle ulega uszkodzeniu, zanim sama spoina pęknie, co wskazuje na idealne stopienie metali. Ta sztywność ułatwia wytwarzanie siatki zgrzewanej w kosze lub przegrody, ponieważ nie wymaga skomplikowanej ramy napinającej, aby zachować swój kształt, w przeciwieństwie do jej tkanych odpowiedników.
Kontrola jakości i badanie temperatury pęcherzyków
Testowanie tkanej siatki obejmuje kontrolę „dokładności apertury” za pomocą komparatorów optycznych, aby upewnić się, że każdy otwór mieści się w dopuszczalnej tolerancji. W zastosowaniach lotniczych i medycznych, gdzie życie może zależeć od dokładności filtracji, często wymagane jest „testowanie temperatury pęcherzyków”. Siatkę zanurza się w cieczy i przykłada ciśnienie powietrza, aż na powierzchni pojawią się pęcherzyki. Pozwala to technikom obliczyć „absolutną” liczbę mikronów siatki w oparciu o napięcie powierzchniowe cieczy i ciśnienie wymagane do jej rozbicia.
Ponadto typy „Intercrimp” i „Lock Crimp” są testowane pod kątem stabilności mechanicznej. Te metody zaciskania zapewniają, że nawet w przypadku grubo tkanej siatki druty nie „wibrują luźno” ani nie przesuwają się pod wpływem naprężeń mechanicznych. Przestrzegając tych rygorystycznych protokołów testów, producenci gwarantują, że niezależnie od tego, czy siatka jest używana w ogrodzeniu przydomowego ogrodu, czy w systemie chłodzenia reaktora jądrowego, spełnia dokładnie wymagania konstrukcyjne i bezpieczeństwa zastosowania, zapewniając spokój ducha i niezawodność działania.
Porównanie wydajności zgrzewanej i tkanej
| Metryka wydajności | Spawana siatka druciana | Tkana tkanina druciana |
| Stabilność | Naprawiono (przewody nie mogą się poruszać) | Elastyczny (przewody mogą się przesuwać) |
| Straty materialne | Niski (przewody są zabezpieczone) | Wysoka (przewody mogą się rozplątać) |
| Precyzja otwierania | Wysoka (stała siatka) | Niezwykle wysoka (skalibrowana) |
| Elastyczność | Sztywny (trudny do zakrzywienia) | Wysoka (dopasowuje się do konturów) |
| Wspólne materiały | Stal węglowa, ocynkowana | Stal nierdzewna, mosiądz, miedź |
| Typowy przypadek użycia | Barierki zabezpieczające, klatki | Filtracja, przesiewanie, projektowanie |
Trwałość materiału i korozja
Stal nierdzewna i stopy specjalne
Trwałość systemu siatki drucianej jest prawie całkowicie zależna od zgodności chemicznej materiału z otoczeniem.Stal nierdzewnajest najczęściej określanym materiałem, przy czym klasa 304 jest standardem do ogólnego użytku, a klasa 316 jest zarezerwowana dla środowisk morskich lub wysoce korozyjnych środowisk chemicznych. Dodatek molibdenu w stali nierdzewnej 316 znacznie zwiększa jej odporność na „pitting” wywołany chlorkami.
W specjalistycznej obróbce chemicznej nawet wyższe gatunki jak904Llub stopy-na bazie niklu, takie jakInconelIMonelsą wykorzystywane do wytrzymywania ekstremalnych temperatur i warunków kwaśnych. Materiały te wybiera się nie tylko ze względu na ich odporność na rdzę, ale także ze względu na ich zdolność do utrzymania wytrzymałości na rozciąganie w temperaturach przekraczających 1000 stopni F. Zrozumienie właściwości metalurgicznych tych stopów jest niezbędne w przypadku projektów w sektorach petrochemicznym i lotniczym, gdzie awaria materiału nie wchodzi w grę.
Ochrona Środowiska i Wykańczanie Powierzchni
Oprócz stopu bazowego można zastosować „obróbkę powierzchniową” w celu zwiększenia trwałości i estetyki.Pasywacjato proces chemiczny stali nierdzewnej, który usuwa wolne żelazo z powierzchni, wzmacniając ochronną warstwę-tlenku chromu.Elektropolerowanie-idzie o krok dalej, usuwając cienką warstwę samego metalu, uzyskując-lustrzane wykończenie, które jest niezwykle łatwe do odkażania-niezbędne w przemyśle spożywczym i farmaceutycznym.
Do zewnętrznej siatki architektonicznej,Powłoki PVDFlub malowanie proszkowe może zapewnić odporność na promieniowanie UV i stabilność koloru, zapobiegając matowieniu metalu w miarę upływu czasu. Należy również wziąć pod uwagę „korozję galwaniczną”, która występuje, gdy różne metale stykają się ze sobą w wilgotnym środowisku. Określając kompatybilne elementy złączne i konstrukcje wsporcze, inżynierowie mogą zapewnić, że zespół siatki pozostanie solidny konstrukcyjnie przez dziesięciolecia, nawet w najbardziej bezlitosnych warunkach przemysłowych.
Aby zobaczyć, jak precyzja i elastyczność siatki drucianej wypada w porównaniu ze sztywnością siatki cięto-ciągnionej i blachy, wróć do:
[Wybór odpowiedniego materiału: siatka cięto-ciągniona, siatka druciana lub blacha].