

Spis treści
1. Wprowadzenie
2.Ewolucja filtracji metali spiekanych
3. Warstwy i ich role funkcjonalne
4.Metalurgia spoiwa spiekanego
5. Zachowanie pod wpływem stresu i konstrukcja mechaniczna
6. Dynamika płynów w siatce wielowarstwowej-
7.Zachowanie termiczne i chemiczne 316L i innych stopów
8. Tabela porównawcza:-siatka wielowarstwowa a inne media filtracyjne
9. Tolerancje produkcyjne i kontrola jakości
10.Tryby awarii i inżynieria niezawodności
11. Przyszły rozwój nauk o materiałach
12.Zakończenie

1. Wprowadzenie
Wielowarstwowa siatka filtracyjna ze spiekanej stali nierdzewnej jest powszechnie uznawana za jeden z najbardziej zaawansowanych materiałów filtracyjnych we współczesnej inżynierii. Choć jego zastosowania obejmują różne branże,-od petrochemii po farmaceutykę,-zasady naukowe leżące u podstaw jego działania często pozostają-niedoceniane. W tym podrzędnym-artykule omówionoinżynieria i metalurgiadzięki temu wielowarstwowa siatka spiekana- jest wyjątkowo mocna, stabilna termicznie, odporna chemicznie i mikroskopowo precyzyjna.
U podstaw wydajności siatki wielowarstwowej- leży połączenie:tkane warstwy stali nierdzewnejIwiązanie dyfuzyjne poprzez spiekanie-w wysokiej temperaturze, który przekształca stos cienkich metalowych tkanin w jednolitą, sztywną, porowatą strukturę. Zrozumienie, dlaczego to działa, wymaga zbadania metalurgii, termodynamiki, zachowań mechanicznych i dynamiki płynów.
W tym artykule przedstawiono głęboką techniczną analizę tych zasad.
2. EwolucjaFiltracja spiekanego metalu
W przeszłości filtracja opierała się na materiałach organicznych: bawełnie, wełnie, papierze i porowatej ceramice. Chociaż materiały te były skuteczne w zastosowaniach-w niskich temperaturach, brakowało im wytrzymałości, odporności chemicznej i trwałości potrzebnych w-branżach wysokowydajnych.
Filtracja spiekanych metali pojawiła się z trzech powodów:
Procesy przemysłowe wymagały wyższych temperaturniż polimery lub papier są w stanie wytrzymać.
Środowiska chemiczne stały się bardziej agresywne, wymagające mediów-odpornych na korozję.
Zaostrzone wymagania dotyczące precyzji, zwłaszcza w przemyśle farmaceutycznym i produkcji półprzewodników.
Podsumowanie osi czasu
|
Okres |
Rozwój |
Uderzenie |
|
1950s |
Pojawiają się filtry metalurgii proszków |
Mocny, ale kruchy, duży spadek ciśnienia |
|
1970s |
Jednowarstwowa-filtracja z tkanej siatki drucianej |
Trwalszy, ale niestabilny kształt pod obciążeniem |
|
1990s |
Wprowadzono wielowarstwową-siatkę spiekaną |
Połączona siła + precyzja + stabilność |
|
2010s |
Wysoka-precyzyjność spiekania i łączenia dyfuzyjnego |
Dopuszczalna jednolitość porów-na poziomie mikronów |
|
2020s |
Niestandardowa geometria + produkcja przyrostowa |
Złożone kształty z wielowarstwowymi-wiązaniami |
Wielowarstwowa-siatka spiekana stanowi syntezę metalurgii i inżynierii tkanin - punkt zwrotny w nauce o filtracji.

3. Warstwy i ich role funkcjonalne
Cechą charakterystyczną siatki wielowarstwowej-jest jej strukturawiele tkanych warstw, każdy zaprojektowany do określonego celu inżynieryjnego. Układ tych warstw decyduje o wytrzymałości końcowego filtra, przepuszczalności, jednorodności porów i dokładności filtracji.
Typowa struktura 5-warstwowa obejmuje:
1.Warstwa ochronna (zewnętrzna)
2.Warstwa buforowa
3.Warstwa kontroli precyzyjnej (warstwa filtracyjna)
4.Warstwa wsparcia
5.Warstwa wzmacniająca (dół)
3.1 Funkcjonalna rola każdej warstwy
1. Warstwa ochronna
Gruba siatka; zapobiega uszkodzeniom warstw wewnętrznych
Wytrzymuje ścieranie mechaniczne
Zapewnia długą żywotność w warunkach przepływu erozyjnego
2. Warstwa buforowa
Rozkłada obciążenie mechaniczne
Zapobiega skupieniu naprężeń na warstwie precyzyjnej
Zmniejsza ryzyko deformacji porów
3. Warstwa precyzyjna (filtracyjna).
Określa klasyfikację mikronów (wspólnie 0,2–120 µm)
Najważniejsze przy określaniu dokładności filtracji
Musi zachować stabilność wymiarową podczas spiekania
4. Warstwa wsparcia
Gruba, gruba siatka odporna na ściskanie
Zapobiega zapadaniu się pod wpływem dużej różnicy ciśnień
5. Warstwa wzmacniająca
Zachowuje płaskość i sztywność konstrukcji
Służy jako podstawa dla filtrów spawanych lub ramowych

3.2 Tabela: Typowy układ oczek
|
Warstwa |
Typ siatki |
Funkcjonować |
Typowa średnica drutu |
|
Ochronny |
10–40 oczek |
Ochrona przed ścieraniem |
0,2–0,4 mm |
|
Bufor |
30–60 oczek |
Rozkład naprężeń |
0,15–0,25 mm |
|
Warstwa precyzyjna |
100–400 oczek |
Dokładność filtracji |
0,04–0,12 mm |
|
Wsparcie |
10–20 oczek |
Wytrzymałość mechaniczna |
0,25–0,45 mm |
|
Wzmocnienie |
20–40 oczek |
Sztywność |
0,2–0,3 mm |
4. Metalurgia spoiwa spiekanego
Spiekanie to podstawowy proces, który przekształca pięć lub więcej warstw tkanej siatkijedna monolityczna konstrukcja. Nauka stojąca za spiekaniem opiera się nadyfuzja atomowa.
4.1 Co się dzieje podczas spiekania?
Podczas spiekania warstwy stali nierdzewnej umieszczane są w piecu (najczęściej próżniowym lub gazie obojętnym) i podgrzewane65–80% temperatury topnienia stopu.
Temperatura topnienia ≈ 1370–1400 stopni
Temperatura spiekania ≈ 1050–1250 stopni
W tej temperaturze:
• Atomy migrują przez punkty styku drutu (wiązanie dyfuzyjne)
Tworzy to wiązania metalurgiczne bez topienia metalu.
• Granice ziaren częściowo się łączą
To znacznie zwiększa wytrzymałość mechaniczną.
• Porowatość staje się stabilna i jednolita
Niezbędne do przewidywalnych wartości mikrometrycznych.
4.2 Mechanizmy dyfuzyjne
Spiekanie opiera się na trzech głównych mechanizmach dyfuzyjnych:
1.Dyfuzja powierzchniowa– atomy poruszają się po powierzchni drutu
2.Dyfuzja sieciowa– atomy migrują przez metalową sieć krystaliczną
3.Dyfuzja granicy ziaren– atomy poruszają się wzdłuż granic ziaren
Mechanizmy te wytwarzają wiązania-w stanie stałym, które są w stanie wytrzymać:
Wysoka temperatura
Wysokie ciśnienie
Wibracja
Cykl termiczny
Narażenie chemiczne

4.3 Dlaczego łączenie dyfuzyjne jest lepsze od spawania
|
Nieruchomość |
Spawalniczy |
Spiekanie |
|
Dopływ ciepła |
Niezwykle wysoki |
Niższy, kontrolowany |
|
Zniekształcenie |
Wysoki |
Bardzo niski |
|
Stabilność porów |
Zaginiony |
Zachowane |
|
Siła wiązania |
Zlokalizowane |
Jednolite na całym obszarze |
|
Nadaje się do cienkich drutów |
Słaby |
Doskonały |
Spiekanie to jedyny proces łączenia, który zachowujezarówno wytrzymałość mechaniczną ORAZ jednorodność porów.
5. Zachowanie naprężeniowe i konstrukcja mechaniczna
Wydajność mechaniczna to jedna z najważniejszych zalet spiekanej siatki wielowarstwowej-.
5.1 Wytrzymałość na rozciąganie i ściskanie
Wielowarstwowa-struktura radykalnie wzmacnia materiał:
Wytrzymałość na rozciąganie wzrasta 2–3 razy w porównaniu z pojedynczą siatką
Nośność na ściskanie wzrasta 4–5×
Wytrzymałość na ścinanie staje się prawie równa wytrzymałości na ścinanie litej blachy
Dzięki temu spiekana siatka jest odporna na:
Wysoka różnica ciśnień
Nagłe skoki ciśnienia
Powtarzająca się jazda na rowerze (odporność na zmęczenie)
5.2 Odporność na odkształcenia
W przeciwieństwie do siatki jednowarstwowej- wielowarstwowa siatka spiekana jest odporna na:
Przesunięcie drutu
Poślizg
Wgłębienie
Załamuje się pod naciskiem
Ta stabilność ma kluczowe znaczenie dla precyzji filtracji.
5.3 Perspektywa modelowania elementów skończonych (MES).
Inżynierowie wykorzystują MES do modelowania:
Rozkład obciążenia
Rozszerzalność cieplna
Spadek ciśnienia
Cykle zmęczenia
Modele pokazują, że wielowarstwowa-siatka spiekana rozkłada naprężenia bardziej równomiernie niż jakikolwiek inny metalowy materiał filtracyjny.
6. Dynamika płynów w siatce wielowarstwowej-
Wydajność filtracji jest głęboko powiązana z dynamiką płynów. Inżynierowie analizują:
Natężenie przepływu
Spadek ciśnienia
Tworzenie warstwy granicznej
Przepływ laminarny a turbulentny
6.1 Prawo Darcy'ego i przepuszczalność
Wielowarstwowa-siatka spiekana zachowuje się jak:porowaty środek, zatem przepływ modeluje się za pomocą prawa Darcy’ego:
Q=– kA (ΔP / μL)
Gdzie:
Q=natężenie przepływu
k=przepuszczalność
lepkość płynu μ =
L=grubość nośnika
Warstwowa konstrukcja zwiększa przepuszczalność przy jednoczesnym zachowaniu precyzji porów.
6.2 Zachowanie przy spadku ciśnienia
Spadek ciśnienia zależy od:
Układ warstw
Ocena mikrona
Porowatość
Lepkość płynu
Zalety:
Niższy spadek ciśnienia niż w przypadku filtrów proszkowych metalowych
Bardziej stabilna niż siatka tkana
Przewidywalny i konsekwentny
6.3 Zatykanie
Ponieważ konstrukcja jest sztywna:
Pory nie zapadają się
Ścieżki przepływu pozostają stabilne
Siatka wspomaga skuteczne płukanie wsteczne
To znacznie wydłuża żywotność.

7. Zachowanie termiczne i chemiczne stopów stali nierdzewnej
7.1 Wydajność cieplna
Stal nierdzewna 316L i 304L zazwyczaj oferuje:
|
Nieruchomość |
Wartość |
|
Maksymalna temperatura pracy |
480–530 stopni |
|
Odporność na szok termiczny |
Doskonały |
|
Rozszerzalność cieplna |
Niski |
|
Temperatura topnienia |
1370–1400 stopni |
7.2 Odporność chemiczna
316L jest szczególnie odporny na:
Chlorki
Kwasy
Alkalia
Para
Utlenianie
Dzięki temu wielowarstwowa-siatka spiekana może działać w środowiskach, w których zawodzą polimery, ceramika i proszki metali.
8. Mikrostruktura: geometria i rozkład porów
Mikrostruktura określa wydajność filtracji.
Kluczowe cechy:
Jednolity rozkład wielkości porów
Dokładność retencji w granicach ±10%
Stabilny pod obciążeniem termicznym i mechanicznym
Proste-ścieżki zapewniające wysoką przepuszczalność
W porównaniu z proszkami metali-siatka wielowarstwowa mabardziej przewidywalna geometria porówzapewniając doskonałą konsystencję filtracyjną.
9. Tabela porównawcza:-siatka wielowarstwowa a inne media
|
Funkcja |
Siatka wielowarstwowa- |
Metalowy spiek proszkowy |
Filtr polimerowy |
Filtr ceramiczny |
|
Tolerancja temperatury |
★★★★★ |
★★★★ |
★★ |
★★★★★ |
|
Wytrzymałość |
★★★★★ |
★★★★ |
★★ |
★★★ |
|
Możliwość czyszczenia |
★★★★★ |
★★★ |
★★ |
★★★ |
|
Jednolitość porów |
★★★★★ |
★★★★ |
★★★ |
★★★★★ |
|
Koszt |
Średnio-wysoki |
Wysoki |
Niski |
Średni |
|
Waga |
Światło |
Średni |
Bardzo lekki |
Ciężki |
10. Tolerancje produkcyjne i kontrola jakości
Techniki kontroli jakości obejmują:
1.Testowanie punktu pęcherzykowego(weryfikacja wielkości porów)
2.Testowanie szczelności helu
3.Przekrój metalograficzny-
4.Próba rozciągania/ściskania
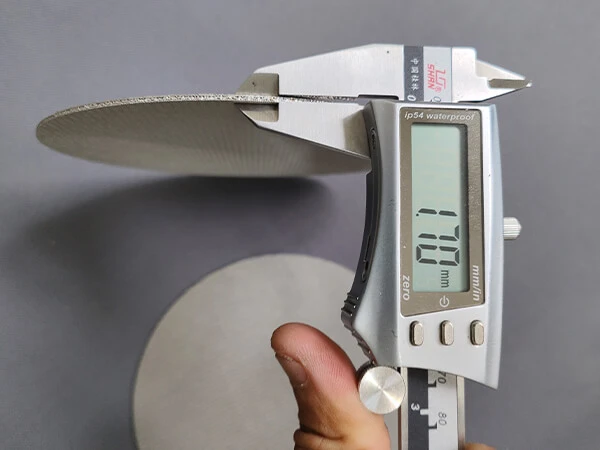
5.Pomiary płaskości i grubości
6.Kalibracja natężenia przepływu
Precyzyjna kontrola jakości jest niezbędna, aby zagwarantować jednolitość spiekanej struktury.
11. Rodzaje awarii i inżynieria niezawodności
Nawet zaawansowane materiały mają tryby awarii.
Typowe tryby awarii:
|
Tryb awarii |
Przyczyna |
Zapobieganie |
|
Zatykanie |
Akumulacja drobnych cząstek |
Płukanie wsteczne + czyszczenie ultradźwiękowe |
|
Zmęczenie termiczne |
Powtarzające się cykle ogrzewania |
Kontrolowane czasy rampy |
|
Korozja |
Nieprawidłowy wybór stopu |
Użyj 316L lub wyższego |
|
Odkształcenie mechaniczne |
Nadmierne ciśnienie |
Właściwe wsparcie mieszkaniowe |
|
Awaria obligacji |
Słabe spiekanie |
Testowanie i certyfikacja kontroli jakości |
Przy odpowiedniej konstrukcji wielowarstwowa-siatka spiekana charakteryzuje się wyjątkowo długą żywotnością.
12. Przyszły rozwój nauk o materiałach
Pojawiające się kierunki:
1.Spiekanie-nanowarstwy
2.Addytywne-struktury siatkowe
3.Hybrydowe kompozyty spiekane-ceramicznie i metalowo
4.Inteligentne filtry spiekane z wbudowanymi czujnikami
5.Powierzchnia-funkcjonalizowana siatka spiekana
Materiały filtracyjne szybko ewoluują w kierunku inteligencji, precyzji i zrównoważonego rozwoju.
CZYTAJ WIĘCEJ:Co to jest wielowarstwowa-siatka filtracyjna ze spiekanej stali nierdzewnej?
13. Wniosek
Zrozumienie zasad inżynieryjnych stojących za wielowarstwową siatką ze spiekanej stali nierdzewnej- ujawnia, dlaczego działa ona tak niezawodnie w wymagających środowiskach przemysłowych. Jego wyjątkowa wytrzymałość, stabilność porów, odporność termiczna i łatwość czyszczenia wywodzą się bezpośrednio z nauki o projektowaniu wielowarstwowym-i wiązaniu dyfuzyjnym.
Ten pod-artykuł stworzył podstawy:
Metalurgia
Zachowanie stresowe
Dynamika płynów
Nauki cieplne i chemiczne
Mikrostruktura
Inżynieria niezawodności
Następne podrzędne-artykuły będą szerzej omawiać zastosowania, projektowanie systemów, ekonomię i porównawczą wydajność materiałów.