

Dokładność systemu filtrującego jest tak niezawodna, jak instrumenty użyte do sprawdzenia jego specyfikacji. W środowiskach przemysłowych, gdzie odchylenie o kilka mikronów może prowadzić-do zanieczyszczenia całego systemu lub awarii mechanicznej, wybór odpowiedniego narzędzia pomiarowego jest krytyczną decyzją inżynierską. Pomiar „rozmiaru oczek” lub „apertury” filtra nie jest zadaniem-jeden-pasującym-dla wszystkich; narzędzie doskonale nadające się do-przesiewacza górniczego o dużej wytrzymałości byłoby całkowicie niszczycielskie, gdyby zostało zastosowane na-bardzo cienkiej tkaninie farmaceutycznej o gęstości 500 oczek. W związku z tym profesjonaliści muszą dopasować precyzję instrumentu, siłę nacisku i możliwości powiększenia do właściwości fizycznych kontrolowanego materiału filtracyjnego.
Ten przewodnik zawiera przegląd techniczny pięciu najważniejszych narzędzi wykorzystywanych w terenie i w laboratorium do pomiaru oczek filtrów. Przejdziemy od podstawowych urządzeń mechanicznych służących do zgrubnej identyfikacji do zaawansowanych zautomatyzowanych systemów wizyjnych, które reprezentują najnowocześniejszą technologię Przemysłu 4.0. Oprócz zwykłego wyszczególnienia sprzętu, zbadamy wymagania dotyczące kalibracji, możliwość wystąpienia błędu ludzkiego (takiego jak paralaksa lub nadmierna-kompresja) oraz konkretne przypadki użycia, w których każde narzędzie sprawdza się znakomicie. Rozumiejąc ograniczenia i mocne strony tych przyrządów, kierownicy kontroli jakości i technicy zajmujący się konserwacją mogą zapewnić, że ich infrastruktura filtracyjna spełnia najbardziej rygorystyczne międzynarodowe standardy w zakresie dokładności i niezawodności.


Mikrometry cyfrowe: podstawa pomiaru drutu
Precyzja w weryfikacji średnicy drutu
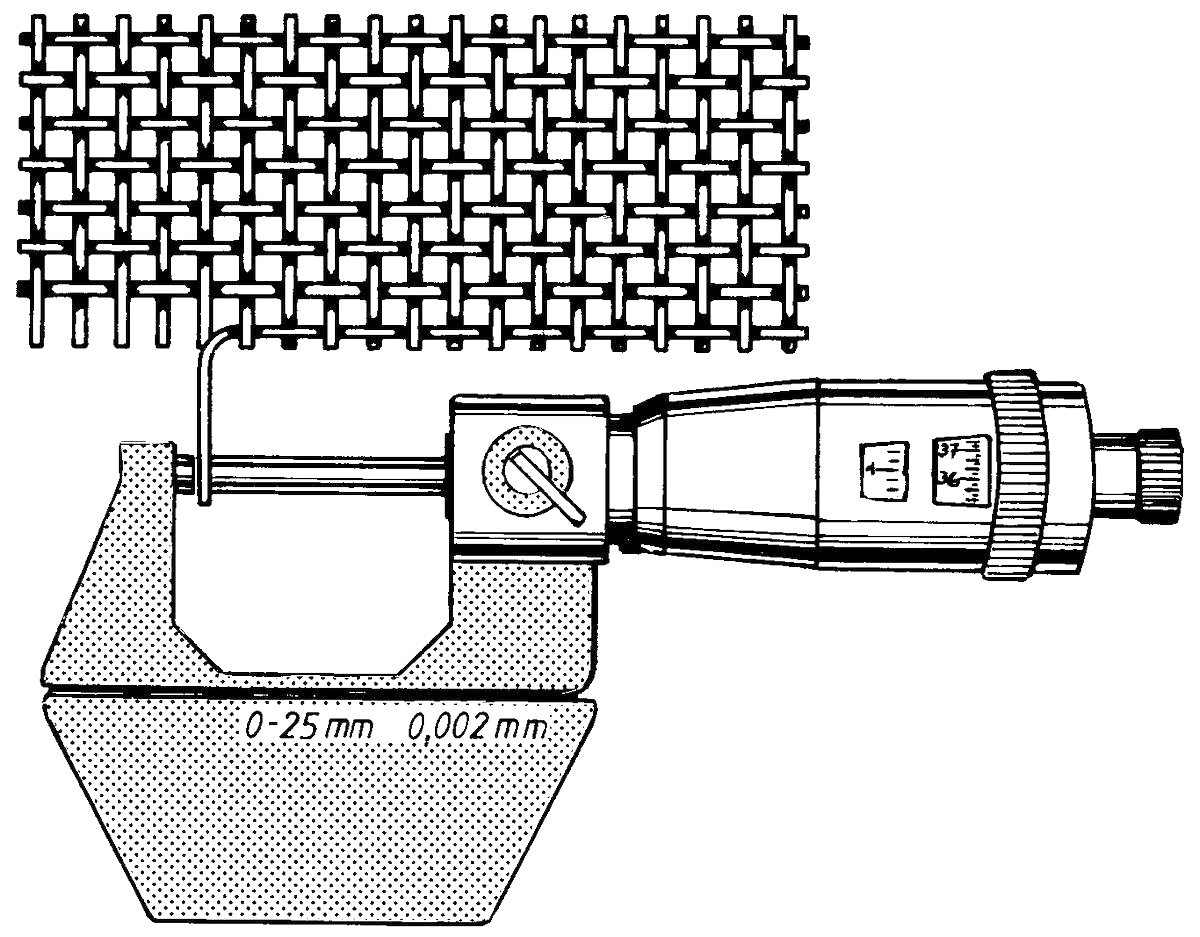
Mikrometr cyfrowy jest niezbędnym „pierwszym narzędziem” w analizie siatki. Przed obliczeniem apertury lub liczby oczek należy znać dokładną średnicę drutu (d). Wysokiej-jakości mikrometr zapewnia rozdzielczość 0,001 mm (1 mikron), co jest istotne, ponieważ średnica drutu bezpośrednio określa otwartą powierzchnię filtra. Podczas kontroli siatki mikrometr mierzy grubość poszczególnych pasm, umożliwiając inżynierom sprawdzenie, czy producent zastosował drut o odpowiedniej średnicy, jak określono w raporcie z testu walcowniczego (MTR).
Rola naparstnicy zapadkowej
Częstym błędem pomiarowym podczas stosowania mikrometrów na drobnych siatkach jest „nadmierna-kompresja”. Jeśli operator zastosuje zbyt dużą siłę, mikrometr może lekko zmiażdżyć lub spłaszczyć drut, co doprowadzi do sztucznie zaniżonego odczytu średnicy. Mikrometry-profesjonalne są wyposażone w „gilzę zapadkową” lub „gilzę cierną”. Mechanizm ten zapewnia, że na drut za każdym razem przykładany jest stały, powtarzalny nacisk, eliminując różnice między użytkownikami--użytkownikami i zapewniając, że pomiar nie jest-niszczący.
Kalibracja pod kątem zerowej-dokładności błędów
Mikrometry to wrażliwe przyrządy, które mogą dryfować w wyniku zmian temperatury lub zużycia mechanicznego. Aby zachować dokładność, należy je „wyzerować” przed każdą sesją. W warunkach laboratoryjnych są one weryfikowane przy użyciu płytek wzorcowych identyfikowalnych przez NIST. W przypadku pomiaru oczek filtrów istotne jest, aby powierzchnie pomiarowe (kowadełko i wrzeciono) były idealnie czyste; nawet mikroskopijna plamka kurzu lub oleju może spowodować błąd 5-10 mikronów, który znacząco wypaczyłby późniejsze obliczenia apertury siatki.
Profesjonalne testery bielizny (lupy optyczne)
Naprawiono-powiększenie ostrości przy liczeniu ręcznym
Tester bielizny to specjalistyczne, składane szkło powiększające, które od dziesięcioleci stanowi branżowy standard w zakresie liczenia oczek. W przeciwieństwie do standardowej ręcznej lupy, tester lniany ma stałą podstawę, która utrzymuje idealną odległość ogniskowej od soczewki do siatki. Większość przemysłowych testerów bielizny zapewnia 10-krotne powiększenie i ma wbudowaną-skalę (zwykle 1 cal lub 25,4 mm) u podstawy. Pozwala to technikowi policzyć przewody na cal przy dużej stabilności i minimalnych zniekształceniach optycznych.
Unikanie paralaksy i aberracji sferycznej
Głównym wyzwaniem związanym z ręcznym liczeniem jest „błąd paralaksy”-odczuwalna zmiana położenia obiektu oglądanego pod kątem. Aby prawidłowo używać testera bielizny, oko musi znajdować się bezpośrednio nad środkiem soczewki. Testery- wyższej jakości używają soczewek „achromatycznych” lub „aplanatycznych”, aby zapobiec aberracji sferycznej (rozmyciu krawędzi), dzięki czemu druty na początku i na końcu 1-calowej skali są tak samo ostre jak te w środku.
Zastosowanie w terenie a zastosowanie w laboratorium
Chociaż testery lniane doskonale nadają się do identyfikacji w terenie oczek o liczbie oczek od 10 do 150, stają się trudne w użyciu w przypadku oczek o oczkach mniejszych niż 200. Ludzkie oko ma trudności z rozróżnieniem poszczególnych drutów w tak małych skalach, nawet przy 10-krotnym powiększeniu. W takich przypadkach tester bielizny służy jako narzędzie do „szybkiego-sprawdzania”, umożliwiające sprawdzenie, czy dostarczono właściwą rolkę siatki, natomiast ostateczną certyfikację pozostawia się potężniejszym cyfrowym systemom kontroli.
Suwmiarki cyfrowe: wszechstronność przy dużych aperturach
Pomiar „tkaniny kosmicznej” i dużych otworów
W przypadku filtrów zgrubnych, często określanych jako „tkanina kosmiczna” w sektorze wydobywczym i kruszywowym, preferowanym narzędziem są suwmiarki cyfrowe. Przyrządy te są przeznaczone do bezpośredniego pomiaru „czystego otwarcia” (apertury). Ponieważ otwory te mają często średnicę 5 mm lub większą, ostre szczęki zacisku można łatwo włożyć pomiędzy druty. Suwmiarki cyfrowe pozwalają na szybkie przełączanie pomiędzy jednostkami metrycznymi i imperialnymi, co czyni je uniwersalnymi w projektach międzynarodowych.
Wyzwanie „Pomiar wewnętrzny”.
Używając suwmiarki do pomiaru otworów oczek, technik musi używać szczęk „wewnętrznych” (mniejszych zębów na górze narzędzia). Ważne jest, aby szczęki były idealnie równoległe do drutów. Niewielkie nachylenie może spowodować, że pomiar będzie większy niż rzeczywista apertura. Aby uzyskać dokładniejsze wyniki na ekranach o średniej-oczkach, zaleca się pomiar w 10 otworach i podzielenie przez 10, zamiast polegać na jednym punkcie pomiarowym.
Ograniczenia dotyczące drobnych oczek i miękkich materiałów
Suwmiarki cyfrowe nie nadają się do drobnych oczek (powyżej 100 mesh), ponieważ szczęki są zbyt tępe, aby dokładnie dopasować się do mikroskopijnych szczelin. Co więcej, ponieważ zaciski wymagają kontaktu fizycznego, mogą łatwo odkształcać miękkie materiały siatkowe, takie jak miedź, mosiądz lub cienkie-polimery syntetyczne. Jeśli siatka „ugnie się” pod naciskiem zacisku, wynikowy odczyt będzie niedokładny. W takich scenariuszach priorytetem muszą być-bezkontaktowe narzędzia optyczne.
Cyfrowe systemy kontroli mikroskopowej
Obrazowanie w wysokiej-rozdzielczości i analiza oprogramowania
W miarę jak filtracja przesuwa się do zakresu poniżej-50 mikronów, mikroskopy cyfrowe stają się obowiązkowe. Systemy te wykorzystują czujniki CMOS o wysokiej rozdzielczości do wyświetlania powiększonego obrazu siatki na monitorze komputera. Zintegrowane oprogramowanie pozwala użytkownikowi „klikać” na krawędzie drutu, aby automatycznie obliczyć aperturę, średnicę drutu, a nawet „stosunek osnowy do zwarcia”. Eliminuje to zmęczenie oczu związane z testerami bielizny i zapewnia cyfrowy zapis (zrzut ekranu) w folderach zgodności jakości.
Automatyczne mapowanie apertury
Zaawansowane mikroskopy cyfrowe mogą wykonywać „mapowanie apertury”, podczas którego oprogramowanie identyfikuje każdy pojedynczy otwór w polu widzenia i generuje statystyczny rozkład rozmiarów. Ma to kluczowe znaczenie w przypadku aplikacji o-wysokie stawki, w których „Maksymalne indywidualne otwarcie” jest tak samo ważne jak średnia. Jeśli filtr 100-mikronowy ma pojedynczy otwór o średnicy 120 mikronów wynikający z wady splotu, zautomatyzowany system natychmiast to oznaczy, podczas gdy ręczne zliczanie prawdopodobnie go nie zauważy.
Głębia ostrości i kontrola 3D
Niektóre wysokiej klasy mikroskopy cyfrowe- oferują funkcję „łączenia 3D” lub „łączenia ostrości”. Jest to szczególnie przydatne podczas kontroliSploty holenderskieLubSpiekana siatka wielowarstwowa-, gdzie przewody znajdują się w różnych płaszczyznach. Przechwytując obrazy o różnych głębokościach ogniskowych i łącząc je, oprogramowanie tworzy ostry,-wymiarowy model wewnętrznej ścieżki filtra. Umożliwia to inżynierom zmierzenie „krętości” i „efektywnej wielkości porów” złożonych struktur filtrów, które w tradycyjnym powiększeniu wyglądają jak rozmycie.
Komparatory optyczne (wykresy cieni)
Bezkontaktowy pomiar sylwetki
Komparator optyczny to „złoty standard”-pomiarów bezkontaktowych w warunkach laboratoryjnych. Działa na zasadzie rzutowania powiększonej sylwetki siatki na duży okrągły szklany ekran przy użyciu źródła światła o-intensywności. Ponieważ narzędzie do tworzenia obrazu wykorzystuje światło, nie ma fizycznego kontaktu z siatką, co czyni go idealnym narzędziem do filtrów ultra-delikatnych lub{5}}z metali szlachetnych, które muszą pozostać nieskazitelne.
Korzystanie z odczytów cyfrowych (DRO) w celu zapewnienia absolutnej precyzji
Operatorzy używają systemu odczytu cyfrowego (DRO) do przesuwania stolika komparatora. Wyrównując krzyżyk na ekranie z krawędzią jednego przewodu, a następnie przesuwając go do następnego, system oblicza dokładną odległość (skok) z dokładnością do 0,0001 mm. Taki poziom precyzji jest wymagany do certyfikacji sit testowych wgASTM E11LubISO 3310-1standardy. Pozwala na pomiar „średniej apertury” na statystycznie istotnej próbce rolki siatki.
Sprawdzanie jednorodności i kąta splotu
Oprócz prostych wymiarów komparatory optyczne umożliwiają technikom sprawdzenie „prostokątności” splotu. Obracając kątomierz przesiewacza, operator może zmierzyć kąt pomiędzy drutami osnowy i drutu. Jeśli splot nie ma idealnego kąta 90 stopni (tzw. „przekrzywianie”), kształt otworów zmienia się z kwadratów na równoległoboki, co zmienia charakterystykę filtracji. Wielkoformatowy-ekran komparatora ułatwia wykrycie i określenie ilościowe nieprawidłowości strukturalnych.


Porównanie narzędzi i macierz wyboru
Dopasowanie narzędzia do liczby oczek
Wybór odpowiedniego narzędzia zależy przede wszystkim od liczby oczek i wymaganego poziomu certyfikacji. Do badań przesiewowych w przemyśle ciężkim można używać suwmiarki i linijki, natomiast filtry farmaceutyczne i lotnicze wymagają precyzji komparatorów optycznych i mikroskopii cyfrowej.
Tabela wyboru narzędzia do pomiaru siatki
| Narzędzie | Idealny zakres siatki | Metoda pomiaru | Precyzja | Ruchliwość |
| Mikrometr cyfrowy | Wszystkie (średnica drutu) | Kontakt | 0,001 mm | Wysoki |
| Tester bielizny | 10 - 150 | Wizualny/ręczny | 0,1 mm | Doskonały |
| Suwmiarka cyfrowa | 2 - 60 | Kontakt | 0,01 mm | Wysoki |
| Mikroskop cyfrowy | 100 - 635 | Optyczny/bez-kontaktu | 0,0005 mm | Niski |
| Komparator optyczny | 20 - 500 | Cień/Brak-kontaktu | 0,0001 mm | Stacjonarny |
Typowe błędy i-konkretne rozwiązania
Każde narzędzie ma potencjalny „punkt awarii”. Zrozumienie tych błędów jest niezbędne do dokładnego gromadzenia danych.
Typowe błędy i działania naprawcze
| Narzędzie | Powszechny błąd | Wpływ techniczny | Rozwiązanie |
| Mikrometr | Nadmierne-dokręcenie | Odczyt cieńszego drutu | Użyj nausznika z grzechotką |
| Tester bielizny | Paralaksa | Błędne liczenie przewodów | Widok prostopadle do soczewki |
| Suwmiarka | Pochylenie szczęki | Większy odczyt przysłony | Upewnij się, że szczęki są równoległe |
| Mikroskop | Słaby kontrast | Błąd wykrywania krawędzi | Dostosuj podświetlenie/próg |
| Komparator | Niewłaściwa ostrość | Zamazana sylwetka | Używaj soczewek-o dużym powiększeniu |
Protokoły konserwacji i kalibracji
Zapewnienie identyfikowalności NIST
Aby sprostać audytowi jakości, każde narzędzie musi zostać skalibrowane przy użyciu standardów identyfikowalnych z Narodowym Instytutem Standardów i Technologii (NIST). W przypadku narzędzi mechanicznych, takich jak suwmiarki i mikrometry, dotyczy to „płytek wzorcowych”. W przypadku narzędzi optycznych stosuje się „Slajki kalibracyjne” z wytrawionymi chromowanymi liniami o znanych wymiarach. Bez aktualnego świadectwa kalibracji każdy wykonany pomiar jest technicznie „niezweryfikowany” w regulowanej branży.
7.2 Czyszczenie i kontrola środowiska
Pył przemysłowy i olej są wrogami precyzyjnych pomiarów. Przed każdym użyciem powierzchnie mikrometrów należy oczyścić niestrzępiącym się-papierem. Soczewki optyczne w lnianych testerach i mikroskopach należy czyścić specjalistyczną chusteczką do soczewek i alkoholem izopropylowym, aby zapobiec powstawaniu „duchów” lub przysłonięć obrazu. Co więcej, ponieważ metal rozszerza się pod wpływem ciepła, krytyczne pomiary należy zawsze wykonywać w środowisku o kontrolowanej-temperaturze (najlepiej 20 stopni), aby zapobiec wypaczeniu wyników przez rozszerzalność cieplną.
Wniosek
Końcowe zalecenie dla użytkowników przemysłowych
Dokładny pomiar rozmiaru siatki filtra to proces techniczny, który wymaga połączenia-wysokiej jakości sprzętu i zdyscyplinowanej metodologii. Jak już sprawdziliśmy, nie ma jednego „najlepszego” narzędzia; istnieje raczej „właściwe” narzędzie do każdego konkretnego zastosowania. Do szybkich kontroli w terenie najlepszym rozwiązaniem jest tester bielizny. Mikrometr cyfrowy nie ma sobie równych w sprawdzaniu średnicy drutu. Aby zapewnić wyjątkową precyzję wymaganą we współczesnym-przemyśle zaawansowanych technologii, mikroskopia cyfrowa i komparatory optyczne zapewniają bezkontaktowe dane o wysokiej-rozdzielczości, niezbędne do całkowitego zapewnienia jakości.
Inwestycja w odpowiedni zestaw narzędzi pomiarowych-oraz szkolenie w zakresie prawidłowego ich używania-zapobiega katastrofalnym kosztom stosowania niewłaściwej siatki filtra. Niezależnie od tego, czy zapobiegasz „obejściowi zanieczyszczeń” w przewodzie paliwowym, czy też zapewniasz jednorodność proszku farmaceutycznego, precyzja Twoich instrumentów jest podstawą bezpieczeństwa procesu. W świecie filtracji przemysłowej, gdzie wpływ mikroskopowy staje się makroskopowy, dokładny pomiar jest ostatecznym zabezpieczeniem.
Aby zobaczyć, jak te konkretne narzędzia integrują się z globalną strategią pomiaru filtracji i wzorami matematycznymi wymaganymi do przetwarzania danych, wróć do naszego podstawowego podręcznika technicznego:
[Jak zmierzyć rozmiar oczek filtra]